


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


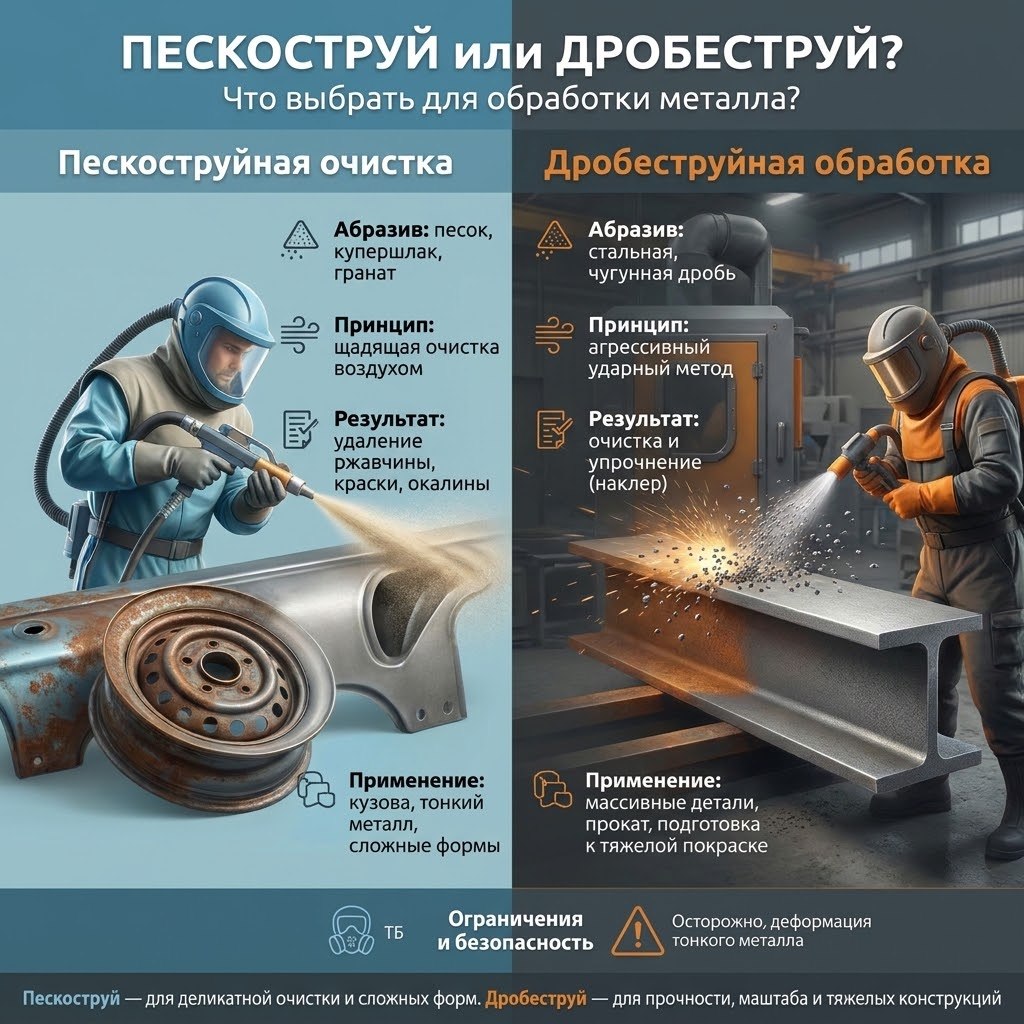
Сравнение пескоструйной очистки с дробеструйной обработкой
14 ноября 2026
Пескоструйная очистка или дробеструйная обработка - что выбрать для металла? Разбираем принцип работы, виды абразивов, особенности результата, ограничения и требования безопасности. В статье - сравнение методов и практические рекомендации для разных деталей и задач.
Пескоструйная очистка и дробеструйная обработка: в чём разница и что выбрать
Пескоструйную очистку и дробеструйную обработку часто сравнивают, потому что обе технологии удаляют ржавчину, окалину, старые покрытия и другие загрязнения с помощью абразивных частиц. Но частицы разгоняются по-разному, а значит, методы отличаются оборудованием, областью применения и воздействием на поверхность.
Важно учитывать, что результат определяется не только способом подачи абразива, но и его видом, размером и формой, настройками установки, материалом изделия и исходным состоянием поверхности. Поэтому универсально лучшего метода нет.
Как работает пескоструйная очистка
При пескоструйной очистке абразив разгоняется потоком сжатого воздуха и направляется на поверхность через сопло. Обработка обычно выполняется в открытой зоне или в камере; для отдельных задач применяют влажные системы, в которых снижают пылеобразование.
Название метода историческое: использовать обычный кварцевый песок часто нельзя из-за опасной для здоровья кремнезёмной пыли. Вместо него подбирают подходящий абразив:
• Гранат - распространённый вариант для очистки металла и подготовки поверхности под покрытие.
• Электрокорунд - твёрдый абразив для интенсивной обработки.
• Стеклянные шарики - для более мягкой очистки и получения относительно ровной матовой поверхности; они не всегда подходят для снятия плотной окалины или толстого покрытия.
• Металлический абразив - применяют в некоторых установках, если это допускает технология.
• Сода и другие мягкие материалы - для деликатной очистки, когда важно уменьшить риск повреждения основы.
Сжатый воздух позволяет направлять струю на сложные участки, в полости и труднодоступные зоны. Метод подходит как для небольших деталей в камере, так и для крупных конструкций на месте - при условии, что можно безопасно организовать рабочую зону и сбор отработанного абразива.
Как работает дробеструйная обработка
При дробеструйной обработке частицы обычно разгоняются вращающимся колесом с лопатками. Установка подаёт абразив на поверхность с высокой скоростью, после чего в большинстве машин он собирается, очищается и возвращается в цикл.
В качестве рабочего материала применяют:
• круглую стальную или чугунную дробь - она ударяет по поверхности и может уплотнять её; такой эффект используют, в частности, при дробеструйном упрочнении;
• колотую дробь и другой угловатый металлический абразив - они активнее срезают загрязнения и формируют более выраженный рельеф.
Дробеструйные установки часто рассчитаны на повторяемую обработку однотипных деталей: например, отливок, металлоконструкций и деталей, которые можно безопасно перемещать внутри камеры или по конвейеру. Оборудование обычно требует закрытой рабочей зоны и системы возврата абразива.
Сравнение методов
Параметр: Как разгоняется абразив
Пескоструйная очистка: Потоком сжатого воздуха через сопло
Дробеструйная обработка: Обычно вращающимся колесом с лопатками
Параметр: Типичные материалы
Пескоструйная очистка: Гранат, электрокорунд, стеклянные шарики и другие неметаллические или металлические абразивы
Дробеструйная обработка: Стальная или чугунная дробь, колотая дробь и другие металлические абразивы
Параметр: Гибкость применения
Пескоструйная очистка: Удобна для выездной работы, крупных изделий и участков сложной формы
Дробеструйная обработка: Особенно удобна для повторяемой обработки деталей в камере или на линии
Параметр: Обработка сложной геометрии
Пескоструйная очистка: Струю можно направить в ряд труднодоступных зон, но результат зависит от доступа и угла обработки
Дробеструйная обработка: Эффективна на поверхностях, доступных для потока дроби; внутренние полости и глубокие углубления могут обрабатываться хуже
Параметр: Поверхность после обработки
Пескоструйная очистка: Результат варьируется от мягкой очистки до выраженного профиля - в зависимости от абразива и режима
Дробеструйная обработка: Может удалять загрязнения и изменять свойства поверхности; круглая дробь способна вызывать эффект наклёпа
Параметр: Производительность
Пескоструйная очистка: Зависит от компрессора, сопла, абразива, загрязнения и организации работ
Дробеструйная обработка: В поточной обработке однотипных изделий может быть высокой, но зависит от установки и конфигурации детали
Параметр: Расход абразива
Пескоструйная очистка: Зависит от системы: в открытой струйной обработке часть материала может теряться; в камерах возможна рекуперация
Дробеструйная обработка: Частицы обычно возвращаются в рабочий цикл, но абразив постепенно изнашивается и загрязняется
Параметр: Ограничения
Пескоструйная очистка: Пыль, шум, расход сжатого воздуха, необходимость сбора абразива и защиты окружающих
Дробеструйная обработка: Высокие требования к размещению оборудования; не всякая деталь подходит для загрузки и равномерной обработки
Параметр: Типичные задачи
Пескоструйная очистка: Очистка металла и конструкций, подготовка поверхности, обработка локальных или труднодоступных участков
Дробеструйная обработка: Очистка серийных деталей, отливок, заготовок и других изделий, пригодных для обработки в установке
Таблица описывает типичные решения, а не гарантирует результат для конкретной установки. Например, воздушная абразивоструйная система может быть стационарной и замкнутой, а характеристики дробеструйной обработки зависят от типа колеса, абразива и конструкции камеры.
Что выбрать для разных задач
Крупная конструкция или работа на объекте
Для очистки моста, резервуара, фасадного металла или крупной конструкции часто удобнее воздушная абразивоструйная система: её можно доставить на место и направлять струю на отдельные участки. При этом нужно организовать ограждение зоны, сбор отходов и контроль пыли.
Серийная обработка металлических деталей
Если детали однотипные, подходят для загрузки в камеру и не имеют труднодоступных полостей, дробеструйная установка может быть удобна для повторяемого процесса. Перед запуском важно проверить, не деформируются ли детали и подходит ли их поверхность для ударной обработки.
Деликатная или тонкая деталь
Для тонкого листа, мягкого металла, тонкого декоративного слоя или детали с точными размерами агрессивный абразивный поток может быть рискованным. Следует подобрать более мягкий материал и щадящий режим либо рассмотреть другой метод. На тонком металле важно контролировать нагрев и возможное коробление.
Подготовка под окраску или защитное покрытие
Здесь важна не просто чистота, а требуемый профиль поверхности - микрорельеф, за который будет держаться покрытие. Его параметры задают с учётом материала и требований производителя покрытия. Слишком гладкая или чрезмерно шероховатая поверхность может ухудшить результат, поэтому режим нужно согласовать с технологией окраски.
Удаление плотной ржавчины или окалины
Для прочного металлического изделия могут подойти оба способа. Решение зависит от того, можно ли поместить деталь в установку, насколько сложна её форма, какой рельеф требуется получить и как организована уборка отходов.
Безопасность и подготовка поверхности
Абразивная обработка связана с пылью, шумом и разлётом частиц. Особую опасность представляет пыль кварца: её вдыхание может привести к тяжёлым заболеваниям лёгких. Необходимо применять подходящий абразив, закрытое или изолированное рабочее пространство, эффективную вентиляцию и средства индивидуальной защиты, включая защиту органов дыхания, глаз, слуха и кожи. Требования зависят от установки, материала изделия и правил охраны труда.
При удалении старой краски или покрытия нужно учитывать его состав. В нём могут быть свинец, хроматы и другие опасные вещества. До начала работ важно оценить риски, подобрать способ локализации пыли и организовать обращение с отходами.
Перед обработкой обычно следует:
1. Удалить масло, жир и другие загрязнения, которые могут помешать очистке или загрязнить абразив.
2. Проверить, выдержит ли деталь ударное воздействие и не пострадают ли резьба, кромки, уплотнения и точные поверхности.
3. Закрыть или замаскировать участки, которые нельзя обрабатывать.
4. Согласовать требуемую степень очистки и профиль поверхности с последующим покрытием.
5. После обработки удалить пыль и остатки абразива. Если металл будет окрашиваться, не оставлять его надолго без защиты: на очищенной стали может быстро появиться поверхностная ржавчина.
Для ответственных изделий полезно сначала выполнить пробную обработку на небольшом участке или образце.
Когда стоит выбрать другой способ
Абразивоструйная очистка может быть не лучшим решением, если нужно сохранить тонкое покрытие, обработать чувствительный материал или избежать пыли и абразивных отходов. В зависимости от задачи можно рассмотреть:
• механическую очистку щёткой, шлифовальным инструментом или скребком - для небольших участков и локального ремонта;
• водоструйную очистку - когда важно уменьшить запыление и допустима работа с водой;
• лазерную очистку - для точечного удаления загрязнений при соответствующем оборудовании и бюджете;
• химическую очистку - для некоторых покрытий и загрязнений, если совместимость реагента с материалом подтверждена;
• ультразвуковую очистку - для небольших деталей и загрязнений, которые можно удалить в жидкой среде.
У каждого метода свои ограничения: например, вода может вызвать коррозию, химические составы требуют безопасного обращения, а лазерное оборудование подходит не для всех объектов и условий.
Краткий вывод и чек-лист выбора
Пескоструйную очистку обычно ценят за гибкость и возможность обрабатывать крупные или сложные конструкции на месте. Дробеструйная обработка часто удобна для серийных металлических деталей и процессов, где можно использовать закрытую установку с возвратом абразива. Однако сравнивать нужно конкретные технологии и режимы, а не только их названия.
Перед выбором ответьте на вопросы:
• Из какого материала сделана деталь и насколько она прочная?
• Каковы её размеры, форма и доступность внутренних участков?
• Что нужно удалить: ржавчину, окалину, краску, загрязнения?
• Какой профиль поверхности требуется после обработки?
• Может ли ударное воздействие повредить деталь или изменить её геометрию?
• Можно ли установить изделие в дробеструйную камеру или удобнее работать на месте?
• Как будут контролироваться пыль, шум, абразив и опасные отходы?
• Нужна ли пробная обработка перед запуском основной партии?
Пескоструйную очистку и дробеструйную обработку часто сравнивают, потому что обе технологии удаляют ржавчину, окалину, старые покрытия и другие загрязнения с помощью абразивных частиц. Но частицы разгоняются по-разному, а значит, методы отличаются оборудованием, областью применения и воздействием на поверхность.
Важно учитывать, что результат определяется не только способом подачи абразива, но и его видом, размером и формой, настройками установки, материалом изделия и исходным состоянием поверхности. Поэтому универсально лучшего метода нет.
Как работает пескоструйная очистка
При пескоструйной очистке абразив разгоняется потоком сжатого воздуха и направляется на поверхность через сопло. Обработка обычно выполняется в открытой зоне или в камере; для отдельных задач применяют влажные системы, в которых снижают пылеобразование.
Название метода историческое: использовать обычный кварцевый песок часто нельзя из-за опасной для здоровья кремнезёмной пыли. Вместо него подбирают подходящий абразив:
• Гранат - распространённый вариант для очистки металла и подготовки поверхности под покрытие.
• Электрокорунд - твёрдый абразив для интенсивной обработки.
• Стеклянные шарики - для более мягкой очистки и получения относительно ровной матовой поверхности; они не всегда подходят для снятия плотной окалины или толстого покрытия.
• Металлический абразив - применяют в некоторых установках, если это допускает технология.
• Сода и другие мягкие материалы - для деликатной очистки, когда важно уменьшить риск повреждения основы.
Сжатый воздух позволяет направлять струю на сложные участки, в полости и труднодоступные зоны. Метод подходит как для небольших деталей в камере, так и для крупных конструкций на месте - при условии, что можно безопасно организовать рабочую зону и сбор отработанного абразива.
Как работает дробеструйная обработка
При дробеструйной обработке частицы обычно разгоняются вращающимся колесом с лопатками. Установка подаёт абразив на поверхность с высокой скоростью, после чего в большинстве машин он собирается, очищается и возвращается в цикл.
В качестве рабочего материала применяют:
• круглую стальную или чугунную дробь - она ударяет по поверхности и может уплотнять её; такой эффект используют, в частности, при дробеструйном упрочнении;
• колотую дробь и другой угловатый металлический абразив - они активнее срезают загрязнения и формируют более выраженный рельеф.
Дробеструйные установки часто рассчитаны на повторяемую обработку однотипных деталей: например, отливок, металлоконструкций и деталей, которые можно безопасно перемещать внутри камеры или по конвейеру. Оборудование обычно требует закрытой рабочей зоны и системы возврата абразива.
Сравнение методов
Параметр: Как разгоняется абразив
Пескоструйная очистка: Потоком сжатого воздуха через сопло
Дробеструйная обработка: Обычно вращающимся колесом с лопатками
Параметр: Типичные материалы
Пескоструйная очистка: Гранат, электрокорунд, стеклянные шарики и другие неметаллические или металлические абразивы
Дробеструйная обработка: Стальная или чугунная дробь, колотая дробь и другие металлические абразивы
Параметр: Гибкость применения
Пескоструйная очистка: Удобна для выездной работы, крупных изделий и участков сложной формы
Дробеструйная обработка: Особенно удобна для повторяемой обработки деталей в камере или на линии
Параметр: Обработка сложной геометрии
Пескоструйная очистка: Струю можно направить в ряд труднодоступных зон, но результат зависит от доступа и угла обработки
Дробеструйная обработка: Эффективна на поверхностях, доступных для потока дроби; внутренние полости и глубокие углубления могут обрабатываться хуже
Параметр: Поверхность после обработки
Пескоструйная очистка: Результат варьируется от мягкой очистки до выраженного профиля - в зависимости от абразива и режима
Дробеструйная обработка: Может удалять загрязнения и изменять свойства поверхности; круглая дробь способна вызывать эффект наклёпа
Параметр: Производительность
Пескоструйная очистка: Зависит от компрессора, сопла, абразива, загрязнения и организации работ
Дробеструйная обработка: В поточной обработке однотипных изделий может быть высокой, но зависит от установки и конфигурации детали
Параметр: Расход абразива
Пескоструйная очистка: Зависит от системы: в открытой струйной обработке часть материала может теряться; в камерах возможна рекуперация
Дробеструйная обработка: Частицы обычно возвращаются в рабочий цикл, но абразив постепенно изнашивается и загрязняется
Параметр: Ограничения
Пескоструйная очистка: Пыль, шум, расход сжатого воздуха, необходимость сбора абразива и защиты окружающих
Дробеструйная обработка: Высокие требования к размещению оборудования; не всякая деталь подходит для загрузки и равномерной обработки
Параметр: Типичные задачи
Пескоструйная очистка: Очистка металла и конструкций, подготовка поверхности, обработка локальных или труднодоступных участков
Дробеструйная обработка: Очистка серийных деталей, отливок, заготовок и других изделий, пригодных для обработки в установке
Таблица описывает типичные решения, а не гарантирует результат для конкретной установки. Например, воздушная абразивоструйная система может быть стационарной и замкнутой, а характеристики дробеструйной обработки зависят от типа колеса, абразива и конструкции камеры.
Что выбрать для разных задач
Крупная конструкция или работа на объекте
Для очистки моста, резервуара, фасадного металла или крупной конструкции часто удобнее воздушная абразивоструйная система: её можно доставить на место и направлять струю на отдельные участки. При этом нужно организовать ограждение зоны, сбор отходов и контроль пыли.
Серийная обработка металлических деталей
Если детали однотипные, подходят для загрузки в камеру и не имеют труднодоступных полостей, дробеструйная установка может быть удобна для повторяемого процесса. Перед запуском важно проверить, не деформируются ли детали и подходит ли их поверхность для ударной обработки.
Деликатная или тонкая деталь
Для тонкого листа, мягкого металла, тонкого декоративного слоя или детали с точными размерами агрессивный абразивный поток может быть рискованным. Следует подобрать более мягкий материал и щадящий режим либо рассмотреть другой метод. На тонком металле важно контролировать нагрев и возможное коробление.
Подготовка под окраску или защитное покрытие
Здесь важна не просто чистота, а требуемый профиль поверхности - микрорельеф, за который будет держаться покрытие. Его параметры задают с учётом материала и требований производителя покрытия. Слишком гладкая или чрезмерно шероховатая поверхность может ухудшить результат, поэтому режим нужно согласовать с технологией окраски.
Удаление плотной ржавчины или окалины
Для прочного металлического изделия могут подойти оба способа. Решение зависит от того, можно ли поместить деталь в установку, насколько сложна её форма, какой рельеф требуется получить и как организована уборка отходов.
Безопасность и подготовка поверхности
Абразивная обработка связана с пылью, шумом и разлётом частиц. Особую опасность представляет пыль кварца: её вдыхание может привести к тяжёлым заболеваниям лёгких. Необходимо применять подходящий абразив, закрытое или изолированное рабочее пространство, эффективную вентиляцию и средства индивидуальной защиты, включая защиту органов дыхания, глаз, слуха и кожи. Требования зависят от установки, материала изделия и правил охраны труда.
При удалении старой краски или покрытия нужно учитывать его состав. В нём могут быть свинец, хроматы и другие опасные вещества. До начала работ важно оценить риски, подобрать способ локализации пыли и организовать обращение с отходами.
Перед обработкой обычно следует:
1. Удалить масло, жир и другие загрязнения, которые могут помешать очистке или загрязнить абразив.
2. Проверить, выдержит ли деталь ударное воздействие и не пострадают ли резьба, кромки, уплотнения и точные поверхности.
3. Закрыть или замаскировать участки, которые нельзя обрабатывать.
4. Согласовать требуемую степень очистки и профиль поверхности с последующим покрытием.
5. После обработки удалить пыль и остатки абразива. Если металл будет окрашиваться, не оставлять его надолго без защиты: на очищенной стали может быстро появиться поверхностная ржавчина.
Для ответственных изделий полезно сначала выполнить пробную обработку на небольшом участке или образце.
Когда стоит выбрать другой способ
Абразивоструйная очистка может быть не лучшим решением, если нужно сохранить тонкое покрытие, обработать чувствительный материал или избежать пыли и абразивных отходов. В зависимости от задачи можно рассмотреть:
• механическую очистку щёткой, шлифовальным инструментом или скребком - для небольших участков и локального ремонта;
• водоструйную очистку - когда важно уменьшить запыление и допустима работа с водой;
• лазерную очистку - для точечного удаления загрязнений при соответствующем оборудовании и бюджете;
• химическую очистку - для некоторых покрытий и загрязнений, если совместимость реагента с материалом подтверждена;
• ультразвуковую очистку - для небольших деталей и загрязнений, которые можно удалить в жидкой среде.
У каждого метода свои ограничения: например, вода может вызвать коррозию, химические составы требуют безопасного обращения, а лазерное оборудование подходит не для всех объектов и условий.
Краткий вывод и чек-лист выбора
Пескоструйную очистку обычно ценят за гибкость и возможность обрабатывать крупные или сложные конструкции на месте. Дробеструйная обработка часто удобна для серийных металлических деталей и процессов, где можно использовать закрытую установку с возвратом абразива. Однако сравнивать нужно конкретные технологии и режимы, а не только их названия.
Перед выбором ответьте на вопросы:
• Из какого материала сделана деталь и насколько она прочная?
• Каковы её размеры, форма и доступность внутренних участков?
• Что нужно удалить: ржавчину, окалину, краску, загрязнения?
• Какой профиль поверхности требуется после обработки?
• Может ли ударное воздействие повредить деталь или изменить её геометрию?
• Можно ли установить изделие в дробеструйную камеру или удобнее работать на месте?
• Как будут контролироваться пыль, шум, абразив и опасные отходы?
• Нужна ли пробная обработка перед запуском основной партии?