


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Подготовка металлической поверхности к покраске пескоструем
14 ноября 2026
Узнайте, как подготовить металлическую поверхность к покраске пескоструем: выбрать подходящий абразив, добиться нужной чистоты и шероховатости, избежать типичных ошибок и обеспечить надёжное сцепление краски с металлом.
Подготовка металлической поверхности к покраске пескоструем
Качество окраски зависит не только от краски и способа её нанесения. Если на металле остались ржавчина, окалина, старое покрытие, масла или пыль, краска может плохо сцепиться с поверхностью и быстро отслоиться. Пескоструйная очистка помогает удалить загрязнения и создать шероховатость, необходимую для надёжного сцепления покрытия с металлом.
Разберём, как подготовить поверхность к окраске, какие абразивы применяют, как контролируют результат и о чём важно помнить при работе.
Что даёт пескоструйная очистка
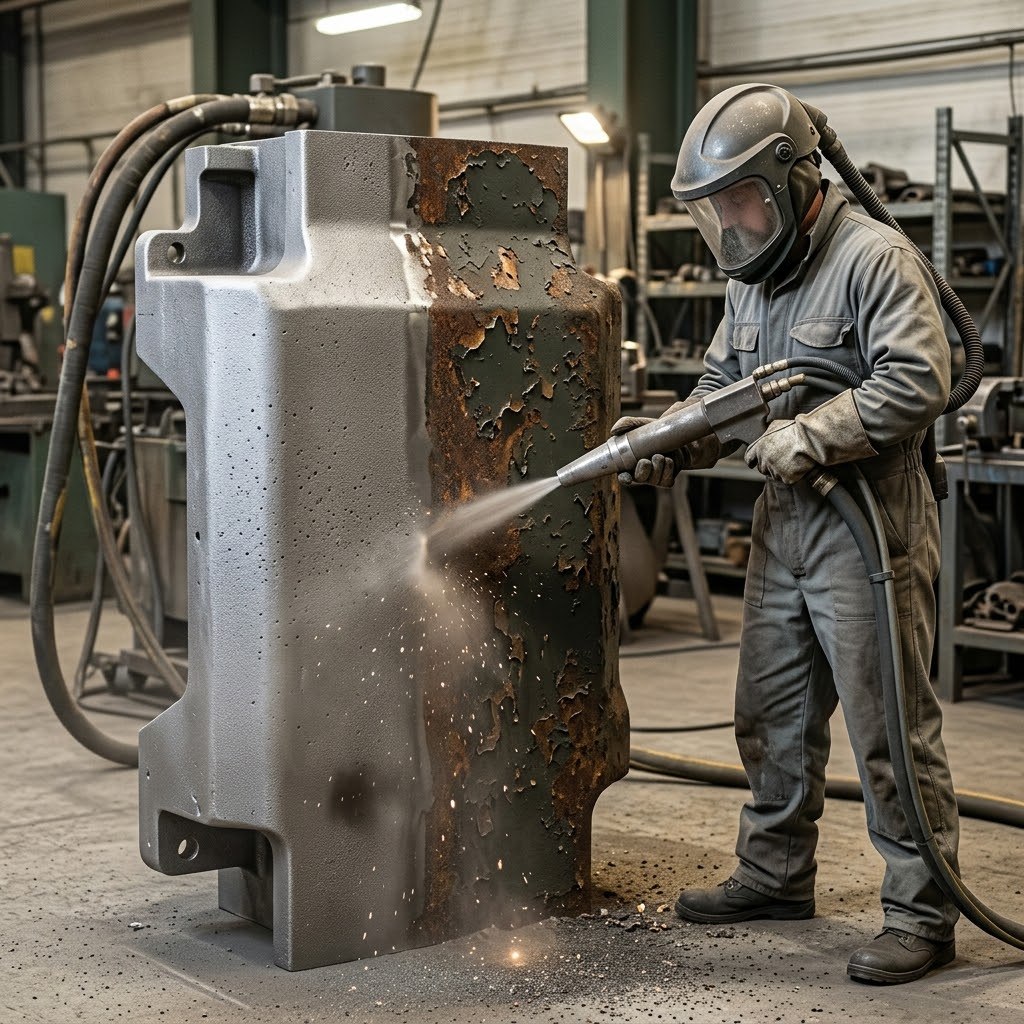
При абразивоструйной обработке частицы абразива подаются на поверхность потоком сжатого воздуха. Удар абразива удаляет ржавчину, окалину, старую краску и другие прочно удерживающиеся загрязнения. Одновременно на металле формируется профиль - равномерная микрошероховатость, которая помогает грунту и краске закрепиться.
В промышленности чаще используют термин «абразивоструйная очистка». Песок - лишь один из возможных абразивов, и для многих работ он не подходит из-за опасности кварцевой пыли.
Метод применяют для обработки:
• стальных конструкций и металлоконструкций;
• труб, резервуаров и ёмкостей;
• деталей машин и оборудования;
• кузовных и других металлических изделий;
• поверхностей перед нанесением грунта, краски или защитного покрытия.
Пескоструй не всегда оптимален. Для тонкого листового металла, небольших деталей с мягкими сплавами или участков, где нельзя повредить геометрию, могут потребоваться более щадящие способы очистки.
Как выбрать абразив
Абразив подбирают с учётом материала, требуемой степени очистки, необходимого профиля и типа будущего покрытия. Важны не только материал частиц, но и их размер, форма, твёрдость и возможность повторного использования.
Абразив: Купершлак и никельшлак
Особенности: Минеральные абразивы с достаточно высокой режущей способностью
Где применяют: Очистка стальных конструкций и промышленное применение
Абразив: Стальная дробь
Особенности: Круглые частицы, многократное использование в подходящем оборудовании
Где применяют: Обработка в закрытых камерах, где требуется более контролируемый профиль
Абразив: Стальной или чугунный гранулят
Особенности: Угловатые частицы, активно удаляют загрязнения
Где применяют: Очистка стали от ржавчины и окалины
Абразив: Электрокорунд
Особенности: Твёрдый абразив с высокой эффективностью
Где применяют: Обработка отдельных деталей, когда важны производительность и заданная шероховатость
Абразив: Стеклянные шарики
Особенности: Более мягкое воздействие, чем у угловатых абразивов
Где применяют: Очистка и обработка деталей, где нужно снизить риск повреждения поверхности
Абразив: Пластиковый абразив
Особенности: Относительно щадящая обработка
Где применяют: Удаление покрытий с чувствительных к повреждению материалов
Обычный песок с высоким содержанием свободного диоксида кремния не следует использовать для открытой струйной очистки: образующаяся мелкодисперсная пыль опасна для дыхательных путей. Выбор абразива и средства защиты должен соответствовать оборудованию, материалу детали и действующим требованиям безопасности.
Этапы подготовки металла
1. Осмотр поверхности
Перед началом работ определяют состояние металла: насколько выражена коррозия, есть ли окалина, старые покрытия, сварочные брызги, жирные загрязнения и повреждённые участки. Также проверяют, нет ли тонких или деформированных элементов, которые могут пострадать от абразивной обработки.
Если поверхность покрыта маслом, смазкой или другими жирными веществами, их удаляют до пескоструйной очистки. Иначе загрязнение может разнестись по поверхности и ухудшить результат.
2. Удаление крупных загрязнений
С поверхности убирают отслаивающуюся краску, рыхлую ржавчину, грязь и посторонние предметы. При необходимости удаляют сварочные наплывы и заусенцы, которые могут мешать равномерной окраске.
Пескоструйная обработка не заменяет обезжиривание: масла и некоторые химические загрязнения нужно удалять подходящим способом отдельно.
3. Подбор режима обработки
Выбирают подходящий абразив, давление, расстояние до поверхности и угол подачи струи. Эти параметры зависят от материала, формы детали, толщины металла и требований к будущему покрытию. Слишком интенсивная обработка может повредить тонкие детали, а слишком слабая - не обеспечить нужной чистоты и профиля.
Перед обработкой всей конструкции полезно выполнить пробный участок и оценить результат.
4. Абразивоструйная очистка
Оператор последовательно обрабатывает поверхность, не оставляя пропусков. Особое внимание уделяют сварным швам, кромкам, углам, отверстиям и труднодоступным местам: там часто остаются ржавчина и загрязнения.
Если на металле есть участки с разной степенью коррозии или старым покрытием, скорость и режим обработки могут отличаться. Важно не только очистить поверхность, но и сохранить её геометрию.
5. Удаление пыли и контроль чистоты
После обработки с поверхности удаляют остатки абразива и пыль - способом, подходящим для конкретного производства и покрытия. Затем проверяют, нет ли ржавчины, следов старой краски, масла и пропущенных участков.
При повышенных требованиях дополнительно контролируют содержание растворимых солей и пыли. Они могут снизить адгезию покрытия и привести к коррозии под краской.
6. Нанесение грунта
Очищенный металл желательно загрунтовать как можно скорее, пока на нём не появилась повторная коррозия. Скорость её образования зависит от температуры, влажности, конденсации и условий хранения. Перед окраской поверхность должна соответствовать требованиям производителя грунта и лакокрасочной системы.
Как оценивают качество очистки
Качество подготовки определяют не «на глаз» по одному признаку. Проверяют несколько параметров:
• Степень чистоты. Сравнивают внешний вид поверхности с установленными эталонами и требованиями проекта. Для стали часто применяют визуальные степени очистки по ISO 8501-1, например Sa 2½ - очень тщательную абразивоструйную очистку. Нужный класс зависит от типа покрытия и условий эксплуатации.
• Профиль поверхности. Измеряют высоту и характер шероховатости подходящим прибором или методом. Слишком гладкая поверхность ухудшает сцепление, а чрезмерно грубый профиль может затруднить равномерное нанесение покрытия.
• Пыль и загрязнения. При необходимости проверяют наличие пыли и растворимых солей специальными методами.
• Состояние после обработки. Убеждаются, что нет пропусков, остатков абразива, повторной ржавчины и повреждений металла.
Конкретные критерии должны быть указаны в проекте, техническом задании или документации на систему покрытия. Требования к профилю и чистоте нельзя выбирать отдельно от рекомендаций производителя грунта и краски.
Правила безопасности
Абразивоструйная очистка создаёт шум, пыль и поток частиц, способных травмировать кожу и глаза. Работы нужно проводить с учётом требований охраны труда и инструкции к оборудованию.
Основные меры безопасности:
• использовать защитный шлем или специальную маску для абразивоструйных работ с подачей чистого воздуха, если этого требуют условия и технология;
• применять защитную одежду, перчатки, обувь и средства защиты слуха;
• ограждать рабочую зону и не допускать туда посторонних;
• использовать исправное оборудование и проверять шланги, соединения, сопла и устройства подачи воздуха;
• обеспечивать подходящую вентиляцию и удаление пыли;
• выбирать абразив с учётом его состава и возможных рисков для здоровья;
• не использовать бытовую одежду и обычные респираторы вместо средств защиты, предназначенных для конкретного вида работ.
При работе с абразивом в закрытом помещении особенно важны вентиляция, сбор пыли и соблюдение процедуры допуска к работам. Требования могут различаться в зависимости от оборудования и условий объекта.
Частые ошибки
Обезжиривание после очистки. Масло может распространиться по металлу и ухудшить сцепление покрытия. Последовательность очистки и обезжиривания выбирают по технологии, но жирные загрязнения нельзя оставлять на поверхности.
Неподходящий абразив. Слишком агрессивный материал или неверный размер частиц могут повредить поверхность либо создать профиль, не подходящий для краски.
Неравномерная обработка. Пропуски и плохо очищенные участки часто остаются возле швов, кромок и в углублениях.
Запоздалое грунтование. После очистки металл может начать ржаветь, особенно во влажном воздухе. Поэтому работы по грунтованию планируют заранее.
Отсутствие контроля пыли и солей. Даже визуально чистая поверхность может быть загрязнена веществами, которые повлияют на срок службы покрытия.
Итог
Пескоструйная подготовка помогает удалить ржавчину, окалину и старое покрытие, а также создать профиль для сцепления грунта и краски. Чтобы покрытие служило долго, важно правильно выбрать абразив, не пропустить загрязнённые участки, проконтролировать чистоту и шероховатость поверхности и своевременно нанести грунт. Не менее важны безопасная организация работ и соблюдение требований к конкретной лакокрасочной системе.
Качество окраски зависит не только от краски и способа её нанесения. Если на металле остались ржавчина, окалина, старое покрытие, масла или пыль, краска может плохо сцепиться с поверхностью и быстро отслоиться. Пескоструйная очистка помогает удалить загрязнения и создать шероховатость, необходимую для надёжного сцепления покрытия с металлом.
Разберём, как подготовить поверхность к окраске, какие абразивы применяют, как контролируют результат и о чём важно помнить при работе.
Что даёт пескоструйная очистка
При абразивоструйной обработке частицы абразива подаются на поверхность потоком сжатого воздуха. Удар абразива удаляет ржавчину, окалину, старую краску и другие прочно удерживающиеся загрязнения. Одновременно на металле формируется профиль - равномерная микрошероховатость, которая помогает грунту и краске закрепиться.
В промышленности чаще используют термин «абразивоструйная очистка». Песок - лишь один из возможных абразивов, и для многих работ он не подходит из-за опасности кварцевой пыли.
Метод применяют для обработки:
• стальных конструкций и металлоконструкций;
• труб, резервуаров и ёмкостей;
• деталей машин и оборудования;
• кузовных и других металлических изделий;
• поверхностей перед нанесением грунта, краски или защитного покрытия.
Пескоструй не всегда оптимален. Для тонкого листового металла, небольших деталей с мягкими сплавами или участков, где нельзя повредить геометрию, могут потребоваться более щадящие способы очистки.
Как выбрать абразив
Абразив подбирают с учётом материала, требуемой степени очистки, необходимого профиля и типа будущего покрытия. Важны не только материал частиц, но и их размер, форма, твёрдость и возможность повторного использования.
Абразив: Купершлак и никельшлак
Особенности: Минеральные абразивы с достаточно высокой режущей способностью
Где применяют: Очистка стальных конструкций и промышленное применение
Абразив: Стальная дробь
Особенности: Круглые частицы, многократное использование в подходящем оборудовании
Где применяют: Обработка в закрытых камерах, где требуется более контролируемый профиль
Абразив: Стальной или чугунный гранулят
Особенности: Угловатые частицы, активно удаляют загрязнения
Где применяют: Очистка стали от ржавчины и окалины
Абразив: Электрокорунд
Особенности: Твёрдый абразив с высокой эффективностью
Где применяют: Обработка отдельных деталей, когда важны производительность и заданная шероховатость
Абразив: Стеклянные шарики
Особенности: Более мягкое воздействие, чем у угловатых абразивов
Где применяют: Очистка и обработка деталей, где нужно снизить риск повреждения поверхности
Абразив: Пластиковый абразив
Особенности: Относительно щадящая обработка
Где применяют: Удаление покрытий с чувствительных к повреждению материалов
Обычный песок с высоким содержанием свободного диоксида кремния не следует использовать для открытой струйной очистки: образующаяся мелкодисперсная пыль опасна для дыхательных путей. Выбор абразива и средства защиты должен соответствовать оборудованию, материалу детали и действующим требованиям безопасности.
Этапы подготовки металла
1. Осмотр поверхности
Перед началом работ определяют состояние металла: насколько выражена коррозия, есть ли окалина, старые покрытия, сварочные брызги, жирные загрязнения и повреждённые участки. Также проверяют, нет ли тонких или деформированных элементов, которые могут пострадать от абразивной обработки.
Если поверхность покрыта маслом, смазкой или другими жирными веществами, их удаляют до пескоструйной очистки. Иначе загрязнение может разнестись по поверхности и ухудшить результат.
2. Удаление крупных загрязнений
С поверхности убирают отслаивающуюся краску, рыхлую ржавчину, грязь и посторонние предметы. При необходимости удаляют сварочные наплывы и заусенцы, которые могут мешать равномерной окраске.
Пескоструйная обработка не заменяет обезжиривание: масла и некоторые химические загрязнения нужно удалять подходящим способом отдельно.
3. Подбор режима обработки
Выбирают подходящий абразив, давление, расстояние до поверхности и угол подачи струи. Эти параметры зависят от материала, формы детали, толщины металла и требований к будущему покрытию. Слишком интенсивная обработка может повредить тонкие детали, а слишком слабая - не обеспечить нужной чистоты и профиля.
Перед обработкой всей конструкции полезно выполнить пробный участок и оценить результат.
4. Абразивоструйная очистка
Оператор последовательно обрабатывает поверхность, не оставляя пропусков. Особое внимание уделяют сварным швам, кромкам, углам, отверстиям и труднодоступным местам: там часто остаются ржавчина и загрязнения.
Если на металле есть участки с разной степенью коррозии или старым покрытием, скорость и режим обработки могут отличаться. Важно не только очистить поверхность, но и сохранить её геометрию.
5. Удаление пыли и контроль чистоты
После обработки с поверхности удаляют остатки абразива и пыль - способом, подходящим для конкретного производства и покрытия. Затем проверяют, нет ли ржавчины, следов старой краски, масла и пропущенных участков.
При повышенных требованиях дополнительно контролируют содержание растворимых солей и пыли. Они могут снизить адгезию покрытия и привести к коррозии под краской.
6. Нанесение грунта
Очищенный металл желательно загрунтовать как можно скорее, пока на нём не появилась повторная коррозия. Скорость её образования зависит от температуры, влажности, конденсации и условий хранения. Перед окраской поверхность должна соответствовать требованиям производителя грунта и лакокрасочной системы.
Как оценивают качество очистки
Качество подготовки определяют не «на глаз» по одному признаку. Проверяют несколько параметров:
• Степень чистоты. Сравнивают внешний вид поверхности с установленными эталонами и требованиями проекта. Для стали часто применяют визуальные степени очистки по ISO 8501-1, например Sa 2½ - очень тщательную абразивоструйную очистку. Нужный класс зависит от типа покрытия и условий эксплуатации.
• Профиль поверхности. Измеряют высоту и характер шероховатости подходящим прибором или методом. Слишком гладкая поверхность ухудшает сцепление, а чрезмерно грубый профиль может затруднить равномерное нанесение покрытия.
• Пыль и загрязнения. При необходимости проверяют наличие пыли и растворимых солей специальными методами.
• Состояние после обработки. Убеждаются, что нет пропусков, остатков абразива, повторной ржавчины и повреждений металла.
Конкретные критерии должны быть указаны в проекте, техническом задании или документации на систему покрытия. Требования к профилю и чистоте нельзя выбирать отдельно от рекомендаций производителя грунта и краски.
Правила безопасности
Абразивоструйная очистка создаёт шум, пыль и поток частиц, способных травмировать кожу и глаза. Работы нужно проводить с учётом требований охраны труда и инструкции к оборудованию.
Основные меры безопасности:
• использовать защитный шлем или специальную маску для абразивоструйных работ с подачей чистого воздуха, если этого требуют условия и технология;
• применять защитную одежду, перчатки, обувь и средства защиты слуха;
• ограждать рабочую зону и не допускать туда посторонних;
• использовать исправное оборудование и проверять шланги, соединения, сопла и устройства подачи воздуха;
• обеспечивать подходящую вентиляцию и удаление пыли;
• выбирать абразив с учётом его состава и возможных рисков для здоровья;
• не использовать бытовую одежду и обычные респираторы вместо средств защиты, предназначенных для конкретного вида работ.
При работе с абразивом в закрытом помещении особенно важны вентиляция, сбор пыли и соблюдение процедуры допуска к работам. Требования могут различаться в зависимости от оборудования и условий объекта.
Частые ошибки
Обезжиривание после очистки. Масло может распространиться по металлу и ухудшить сцепление покрытия. Последовательность очистки и обезжиривания выбирают по технологии, но жирные загрязнения нельзя оставлять на поверхности.
Неподходящий абразив. Слишком агрессивный материал или неверный размер частиц могут повредить поверхность либо создать профиль, не подходящий для краски.
Неравномерная обработка. Пропуски и плохо очищенные участки часто остаются возле швов, кромок и в углублениях.
Запоздалое грунтование. После очистки металл может начать ржаветь, особенно во влажном воздухе. Поэтому работы по грунтованию планируют заранее.
Отсутствие контроля пыли и солей. Даже визуально чистая поверхность может быть загрязнена веществами, которые повлияют на срок службы покрытия.
Итог
Пескоструйная подготовка помогает удалить ржавчину, окалину и старое покрытие, а также создать профиль для сцепления грунта и краски. Чтобы покрытие служило долго, важно правильно выбрать абразив, не пропустить загрязнённые участки, проконтролировать чистоту и шероховатость поверхности и своевременно нанести грунт. Не менее важны безопасная организация работ и соблюдение требований к конкретной лакокрасочной системе.