


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Пескоструйная очистка металлоконструкций: технология и требования
14 ноября 2026
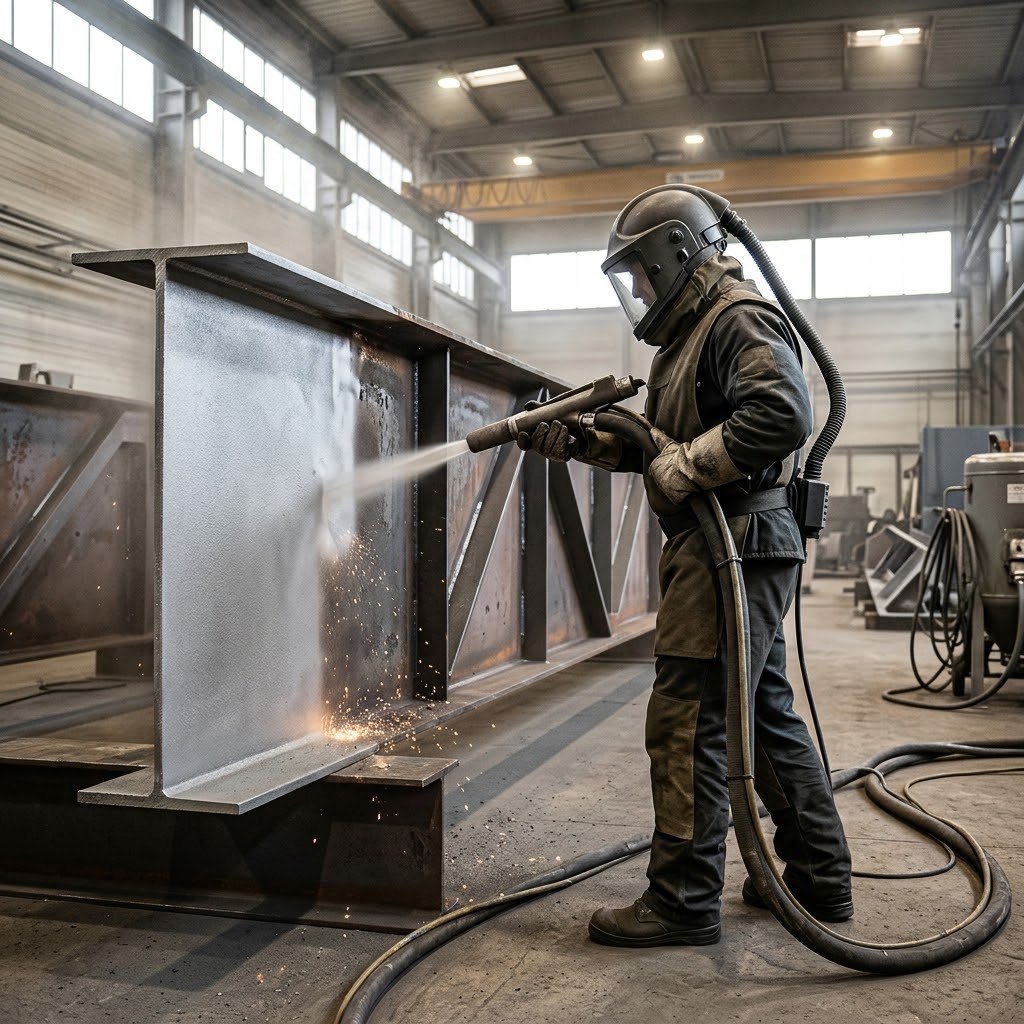
Пескоструйная очистка - важный этап подготовки металлоконструкций к окрашиванию и нанесению защитных покрытий. В статье разбираем, как выбрать абразив и оборудование, настроить процесс и проверить качество поверхности. Также рассказываем о безопасности, утилизации отходов, частых ошибках и факторах, влияющих на стоимость работ.
Пескоструйная очистка металлоконструкций: технология и требования
Пескоструйную очистку применяют, когда нужно удалить с металла ржавчину, окалину, старую краску и другие загрязнения, а также подготовить поверхность к нанесению защитного покрытия. От качества этой операции зависит не только внешний вид конструкции, но и долговечность окраски: даже хорошее покрытие может быстро отслоиться, если основание очищено или подготовлено неправильно.
Название «пескоструйная» осталось привычным, но в работе чаще используют не обычный песок, а специальные абразивы. Это снижает риски для здоровья и позволяет точнее подобрать способ очистки под металл, загрязнение и требования к будущему покрытию.
Что такое абразивоструйная очистка
При абразивоструйной обработке частицы абразива с высокой скоростью направляют на поверхность потоком сжатого воздуха или, в некоторых технологиях, воды. Удар частиц разрушает ржавчину, окалину и старые покрытия, а также формирует микрорельеф - профиль поверхности. Он помогает грунтовке или краске сцепиться с металлом.
На выбор способа влияют:
• материал и геометрия конструкции;
• тип и толщина загрязнений;
• требуемая степень чистоты и шероховатость поверхности;
• условия проведения работ — в цехе или на открытом воздухе;
• свойства будущего покрытия.
Термин «пескоструйная очистка» часто используют для разных видов абразивоструйной обработки. Однако применение кварцевого песка может создавать опасную для дыхания пыль. Поэтому абразив подбирают с учётом требований охраны труда и проекта, а не только по цене.
Этапы работ
1. Обследование и подготовка
До начала очистки определяют состояние конструкции и объём работ. Осматривают коррозию, старое покрытие, сварные швы, острые кромки и труднодоступные участки. Проверяют, нет ли на металле веществ, требующих специального обращения. В частности, старые покрытия могут содержать опасные компоненты — это следует выяснить до их разрушения абразивом.
С поверхности удаляют масло, смазку и другие загрязнения, которые абразивная обработка не всегда эффективно устраняет. При необходимости выполняют предварительную мойку и обезжиривание. Если сначала не убрать масляную плёнку, она может загрязнить абразив или размазаться по поверхности.
Рабочую зону ограждают, убирают предметы, которые нельзя подвергать воздействию абразива, и защищают оборудование, кабели, уплотнения и соседние конструкции. При очистке действующего объекта заранее согласуют остановку оборудования, доступ персонала и защиту помещений от пыли.
2. Выбор абразива и оборудования
Абразив выбирают по его твёрдости, форме и размеру частиц, а также по требуемому профилю поверхности. Применяют, например, стальную дробь и купершлак, гранатовые и другие минеральные абразивы, а также специализированные материалы. Возможность повторного использования зависит от типа абразива и применяемой установки.
Важно учитывать не только производительность, но и риск повреждения металла. Слишком крупный или агрессивный абразив может чрезмерно огрубить поверхность или деформировать тонкий лист. Для нержавеющей стали и цветных металлов особенно важно исключить загрязнение частицами обычной углеродистой стали: для таких работ используют подходящие чистые абразивы и отдельное или должным образом подготовленное оборудование.
Система обычно включает компрессор, абразивоструйный аппарат, шланги, сопло и средства удаления пыли. Производительность зависит от согласованности всех элементов: недостаточная подача воздуха или изношенное сопло снижают скорость очистки и делают результат нестабильным.
3. Настройка режима
Универсального давления, подходящего для любой конструкции, нет. Режим подбирают с учётом абразива, сопла, состояния поверхности, толщины металла и требований к профилю. Перед массовой обработкой разумно сделать пробный участок и оценить результат.
Следует проверять фактическое давление в рабочей системе, состояние сопла, расход абразива, расстояние и угол обработки. Если сопло изношено, струя может стать менее эффективной, а расход воздуха и материала - возрасти. Ориентироваться только на показания компрессора недостаточно: важны параметры всей системы и условия непосредственно у сопла.
4. Очистка конструкции
Оператор ведёт сопло равномерно, не задерживая струю на одном месте. Особенно внимательно обрабатывают сварные швы, углы, места соединений, кромки и зоны вокруг крепежа: там чаще остаются ржавчина и непрочные остатки покрытия.
Труднодоступные места могут потребовать другого положения сопла, дополнительного инструмента или отдельного этапа работ. Если конструкция тонкостенная или сложной формы, скорость и режим контролируют особенно тщательно, чтобы не вызвать деформацию или повреждение поверхности.
В зависимости от проекта используют сухую обработку или технологию с водой. Влажные методы помогают подавлять пыль, но требуют учитывать риск коррозии после очистки, возможное появление мгновенной ржавчины и совместимость процесса с последующим покрытием.
5. Удаление пыли и контроль
После очистки с поверхности удаляют остатки абразива и пыль - промышленным пылесосом, чистым сухим воздухом или способом, предусмотренным технологией. Для окрашивания важно не переносить пыль на подготовленную поверхность грязными перчатками, ветошью или инструментом.
Проверяют степень очистки, наличие пыли, солей и других загрязнений, а также профиль поверхности. Контроль проводят в условиях достаточного освещения и в порядке, установленном техническим заданием и системой контроля качества. Очищенный металл нельзя надолго оставлять без защиты: скорость образования коррозии зависит от влажности, температуры, загрязнения воздуха и состояния поверхности. Грунтование следует выполнять в сроки и условиях, предусмотренных технологией покрытия.
Требования к поверхности перед окрашиванием
Перед нанесением покрытия необходимо получить не просто «чистый на вид» металл, а поверхность с заданными характеристиками. Обычно проверяют:
• степень удаления ржавчины, окалины и старой краски;
• равномерность обработки, включая швы, кромки и труднодоступные места;
• профиль поверхности — он должен соответствовать требованиям покрытия;
• отсутствие пыли, масла, солей и остатков абразива;
• условия окружающей среды и состояние металла перед нанесением грунта.
Для описания визуальной степени очистки в проектах могут применять ISO 8501-1 с градациями Sa 1, Sa 2, Sa 2½ и Sa 3. Профиль поверхности и загрязнения рассматриваются в других частях серии ISO 8500. Применимые редакции стандартов, методы проверки и критерии приёмки следует указывать в договоре или технической документации: требования конкретного проекта имеют приоритет.
Не следует выбирать степень очистки по принципу «чем чище, тем лучше» без учёта покрытия и стоимости. Требуемый уровень задают проект, спецификация производителя лакокрасочной системы и условия эксплуатации конструкции. Слишком гладкая поверхность может ухудшить сцепление некоторых покрытий, а чрезмерно грубая — привести к недостаточной толщине покрытия на вершинах профиля.
Также учитывают температуру поверхности, влажность и точку росы. Условия нанесения должны отвечать технической документации покрытия и требованиям проекта. Точные допустимые значения нельзя переносить с одной системы окраски на другую.
Безопасность и обращение с отходами
Абразивоструйная очистка связана с рисками от пыли, высокого давления, шума и разлетающихся частиц. Персонал должен быть обучен, а рабочая зона — ограждена и обозначена. Для работ используют подходящие средства защиты: защитный костюм, перчатки, обувь и специально предназначенную для абразивоструйной обработки защиту головы и лица. При сухой очистке оператору может требоваться шлем с подачей пригодного для дыхания воздуха. Обычный строительный респиратор не заменяет такое оборудование, если технологией и оценкой рисков предусмотрена подача воздуха.
Перед началом работ проверяют шланги, соединения, запорную арматуру и устройство управления подачей абразива. Повреждённые элементы под давлением использовать нельзя. В замкнутых пространствах нужны отдельная оценка рисков, вентиляция, контроль атмосферы, безопасный доступ и план спасения. Вентиляция должна удалять пыль, не создавая угрозы для людей поблизости.
Отработанный абразив и удалённое покрытие нельзя автоматически считать обычным мусором. Их состав зависит от материала абразива, старой краски и загрязнений на конструкции. Отходы собирают так, чтобы не допустить повторного распространения пыли, и передают на дальнейшее обращение в соответствии с установленными требованиями. При подозрении на опасные компоненты отходы исследуют и классифицируют по применимым правилам.
Распространённые ошибки
К частым проблемам относятся:
• выбор абразива только по цене, без учёта металла и покрытия;
• очистка по маслу или смазке без предварительного обезжиривания;
• неравномерная обработка швов, углов и кромок;
• чрезмерный профиль поверхности или повреждение тонкого металла;
• недостаточное удаление пыли и остатков абразива;
• задержка между очисткой и грунтованием;
• отсутствие контроля условий окружающей среды;
• игнорирование состава старого покрытия и характера отходов.
Предотвратить эти проблемы помогают обследование, пробный участок, согласованные критерии приёмки, регулярная проверка оборудования и контроль каждого этапа, а не только визуальный осмотр готовой окраски.
От чего зависит стоимость
Стоимость работ обычно определяется площадью и конфигурацией металлоконструкций, степенью коррозии, количеством старого покрытия и доступностью поверхности. На цену также влияют выбранный абразив, требования к чистоте и профилю, необходимость ограждения и пылеулавливания, работа на высоте или в замкнутом пространстве, сбор и утилизация отходов, контроль качества и срочность выполнения.
Сравнивая предложения подрядчиков, важно уточнять, что именно входит в цену: защита оборудования, обезжиривание, абразивная очистка, удаление пыли, измерения, вывоз отходов и нанесение грунта. Низкая цена за квадратный метр может не учитывать часть этих операций.
Вывод
Пескоструйная очистка - не просто удаление ржавчины, а подготовительный этап, от которого зависит срок службы всей системы защиты металла. Результат определяется правильным выбором абразива и режима, качеством очистки, безопасной организацией работ и соблюдением требований к последующему покрытию. Конкретные критерии нужно согласовать до начала работ и зафиксировать в документации.
Чек-лист заказчика
• Уточнить, какой вид очистки и абразив будут применять.
• Проверить, как подрядчик оценит старое покрытие и возможные опасные загрязнения.
• Согласовать степень очистки, профиль поверхности и методы контроля.
• Определить, кто защищает соседнее оборудование и собирает отходы.
• Уточнить требования к вентиляции, ограждению зоны и средствам защиты.
• Зафиксировать срок между очисткой и грунтованием, а также условия нанесения покрытия.
• Проверить, какие операции и измерения включены в стоимость работ.
Пескоструйную очистку применяют, когда нужно удалить с металла ржавчину, окалину, старую краску и другие загрязнения, а также подготовить поверхность к нанесению защитного покрытия. От качества этой операции зависит не только внешний вид конструкции, но и долговечность окраски: даже хорошее покрытие может быстро отслоиться, если основание очищено или подготовлено неправильно.
Название «пескоструйная» осталось привычным, но в работе чаще используют не обычный песок, а специальные абразивы. Это снижает риски для здоровья и позволяет точнее подобрать способ очистки под металл, загрязнение и требования к будущему покрытию.
Что такое абразивоструйная очистка
При абразивоструйной обработке частицы абразива с высокой скоростью направляют на поверхность потоком сжатого воздуха или, в некоторых технологиях, воды. Удар частиц разрушает ржавчину, окалину и старые покрытия, а также формирует микрорельеф - профиль поверхности. Он помогает грунтовке или краске сцепиться с металлом.
На выбор способа влияют:
• материал и геометрия конструкции;
• тип и толщина загрязнений;
• требуемая степень чистоты и шероховатость поверхности;
• условия проведения работ — в цехе или на открытом воздухе;
• свойства будущего покрытия.
Термин «пескоструйная очистка» часто используют для разных видов абразивоструйной обработки. Однако применение кварцевого песка может создавать опасную для дыхания пыль. Поэтому абразив подбирают с учётом требований охраны труда и проекта, а не только по цене.
Этапы работ
1. Обследование и подготовка
До начала очистки определяют состояние конструкции и объём работ. Осматривают коррозию, старое покрытие, сварные швы, острые кромки и труднодоступные участки. Проверяют, нет ли на металле веществ, требующих специального обращения. В частности, старые покрытия могут содержать опасные компоненты — это следует выяснить до их разрушения абразивом.
С поверхности удаляют масло, смазку и другие загрязнения, которые абразивная обработка не всегда эффективно устраняет. При необходимости выполняют предварительную мойку и обезжиривание. Если сначала не убрать масляную плёнку, она может загрязнить абразив или размазаться по поверхности.
Рабочую зону ограждают, убирают предметы, которые нельзя подвергать воздействию абразива, и защищают оборудование, кабели, уплотнения и соседние конструкции. При очистке действующего объекта заранее согласуют остановку оборудования, доступ персонала и защиту помещений от пыли.
2. Выбор абразива и оборудования
Абразив выбирают по его твёрдости, форме и размеру частиц, а также по требуемому профилю поверхности. Применяют, например, стальную дробь и купершлак, гранатовые и другие минеральные абразивы, а также специализированные материалы. Возможность повторного использования зависит от типа абразива и применяемой установки.
Важно учитывать не только производительность, но и риск повреждения металла. Слишком крупный или агрессивный абразив может чрезмерно огрубить поверхность или деформировать тонкий лист. Для нержавеющей стали и цветных металлов особенно важно исключить загрязнение частицами обычной углеродистой стали: для таких работ используют подходящие чистые абразивы и отдельное или должным образом подготовленное оборудование.
Система обычно включает компрессор, абразивоструйный аппарат, шланги, сопло и средства удаления пыли. Производительность зависит от согласованности всех элементов: недостаточная подача воздуха или изношенное сопло снижают скорость очистки и делают результат нестабильным.
3. Настройка режима
Универсального давления, подходящего для любой конструкции, нет. Режим подбирают с учётом абразива, сопла, состояния поверхности, толщины металла и требований к профилю. Перед массовой обработкой разумно сделать пробный участок и оценить результат.
Следует проверять фактическое давление в рабочей системе, состояние сопла, расход абразива, расстояние и угол обработки. Если сопло изношено, струя может стать менее эффективной, а расход воздуха и материала - возрасти. Ориентироваться только на показания компрессора недостаточно: важны параметры всей системы и условия непосредственно у сопла.
4. Очистка конструкции
Оператор ведёт сопло равномерно, не задерживая струю на одном месте. Особенно внимательно обрабатывают сварные швы, углы, места соединений, кромки и зоны вокруг крепежа: там чаще остаются ржавчина и непрочные остатки покрытия.
Труднодоступные места могут потребовать другого положения сопла, дополнительного инструмента или отдельного этапа работ. Если конструкция тонкостенная или сложной формы, скорость и режим контролируют особенно тщательно, чтобы не вызвать деформацию или повреждение поверхности.
В зависимости от проекта используют сухую обработку или технологию с водой. Влажные методы помогают подавлять пыль, но требуют учитывать риск коррозии после очистки, возможное появление мгновенной ржавчины и совместимость процесса с последующим покрытием.
5. Удаление пыли и контроль
После очистки с поверхности удаляют остатки абразива и пыль - промышленным пылесосом, чистым сухим воздухом или способом, предусмотренным технологией. Для окрашивания важно не переносить пыль на подготовленную поверхность грязными перчатками, ветошью или инструментом.
Проверяют степень очистки, наличие пыли, солей и других загрязнений, а также профиль поверхности. Контроль проводят в условиях достаточного освещения и в порядке, установленном техническим заданием и системой контроля качества. Очищенный металл нельзя надолго оставлять без защиты: скорость образования коррозии зависит от влажности, температуры, загрязнения воздуха и состояния поверхности. Грунтование следует выполнять в сроки и условиях, предусмотренных технологией покрытия.
Требования к поверхности перед окрашиванием
Перед нанесением покрытия необходимо получить не просто «чистый на вид» металл, а поверхность с заданными характеристиками. Обычно проверяют:
• степень удаления ржавчины, окалины и старой краски;
• равномерность обработки, включая швы, кромки и труднодоступные места;
• профиль поверхности — он должен соответствовать требованиям покрытия;
• отсутствие пыли, масла, солей и остатков абразива;
• условия окружающей среды и состояние металла перед нанесением грунта.
Для описания визуальной степени очистки в проектах могут применять ISO 8501-1 с градациями Sa 1, Sa 2, Sa 2½ и Sa 3. Профиль поверхности и загрязнения рассматриваются в других частях серии ISO 8500. Применимые редакции стандартов, методы проверки и критерии приёмки следует указывать в договоре или технической документации: требования конкретного проекта имеют приоритет.
Не следует выбирать степень очистки по принципу «чем чище, тем лучше» без учёта покрытия и стоимости. Требуемый уровень задают проект, спецификация производителя лакокрасочной системы и условия эксплуатации конструкции. Слишком гладкая поверхность может ухудшить сцепление некоторых покрытий, а чрезмерно грубая — привести к недостаточной толщине покрытия на вершинах профиля.
Также учитывают температуру поверхности, влажность и точку росы. Условия нанесения должны отвечать технической документации покрытия и требованиям проекта. Точные допустимые значения нельзя переносить с одной системы окраски на другую.
Безопасность и обращение с отходами
Абразивоструйная очистка связана с рисками от пыли, высокого давления, шума и разлетающихся частиц. Персонал должен быть обучен, а рабочая зона — ограждена и обозначена. Для работ используют подходящие средства защиты: защитный костюм, перчатки, обувь и специально предназначенную для абразивоструйной обработки защиту головы и лица. При сухой очистке оператору может требоваться шлем с подачей пригодного для дыхания воздуха. Обычный строительный респиратор не заменяет такое оборудование, если технологией и оценкой рисков предусмотрена подача воздуха.
Перед началом работ проверяют шланги, соединения, запорную арматуру и устройство управления подачей абразива. Повреждённые элементы под давлением использовать нельзя. В замкнутых пространствах нужны отдельная оценка рисков, вентиляция, контроль атмосферы, безопасный доступ и план спасения. Вентиляция должна удалять пыль, не создавая угрозы для людей поблизости.
Отработанный абразив и удалённое покрытие нельзя автоматически считать обычным мусором. Их состав зависит от материала абразива, старой краски и загрязнений на конструкции. Отходы собирают так, чтобы не допустить повторного распространения пыли, и передают на дальнейшее обращение в соответствии с установленными требованиями. При подозрении на опасные компоненты отходы исследуют и классифицируют по применимым правилам.
Распространённые ошибки
К частым проблемам относятся:
• выбор абразива только по цене, без учёта металла и покрытия;
• очистка по маслу или смазке без предварительного обезжиривания;
• неравномерная обработка швов, углов и кромок;
• чрезмерный профиль поверхности или повреждение тонкого металла;
• недостаточное удаление пыли и остатков абразива;
• задержка между очисткой и грунтованием;
• отсутствие контроля условий окружающей среды;
• игнорирование состава старого покрытия и характера отходов.
Предотвратить эти проблемы помогают обследование, пробный участок, согласованные критерии приёмки, регулярная проверка оборудования и контроль каждого этапа, а не только визуальный осмотр готовой окраски.
От чего зависит стоимость
Стоимость работ обычно определяется площадью и конфигурацией металлоконструкций, степенью коррозии, количеством старого покрытия и доступностью поверхности. На цену также влияют выбранный абразив, требования к чистоте и профилю, необходимость ограждения и пылеулавливания, работа на высоте или в замкнутом пространстве, сбор и утилизация отходов, контроль качества и срочность выполнения.
Сравнивая предложения подрядчиков, важно уточнять, что именно входит в цену: защита оборудования, обезжиривание, абразивная очистка, удаление пыли, измерения, вывоз отходов и нанесение грунта. Низкая цена за квадратный метр может не учитывать часть этих операций.
Вывод
Пескоструйная очистка - не просто удаление ржавчины, а подготовительный этап, от которого зависит срок службы всей системы защиты металла. Результат определяется правильным выбором абразива и режима, качеством очистки, безопасной организацией работ и соблюдением требований к последующему покрытию. Конкретные критерии нужно согласовать до начала работ и зафиксировать в документации.
Чек-лист заказчика
• Уточнить, какой вид очистки и абразив будут применять.
• Проверить, как подрядчик оценит старое покрытие и возможные опасные загрязнения.
• Согласовать степень очистки, профиль поверхности и методы контроля.
• Определить, кто защищает соседнее оборудование и собирает отходы.
• Уточнить требования к вентиляции, ограждению зоны и средствам защиты.
• Зафиксировать срок между очисткой и грунтованием, а также условия нанесения покрытия.
• Проверить, какие операции и измерения включены в стоимость работ.