


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Пескоструйная очистка металла от ржавчины: методы и особенности
14 ноября 2026
Узнайте, как пескоструйная очистка удаляет ржавчину и подготавливает металл к окраске. В статье - сравнение методов и абразивов, этапы обработки, критерии качества и правила безопасности.
Пескоструйная очистка металла от ржавчины: методы и особенности
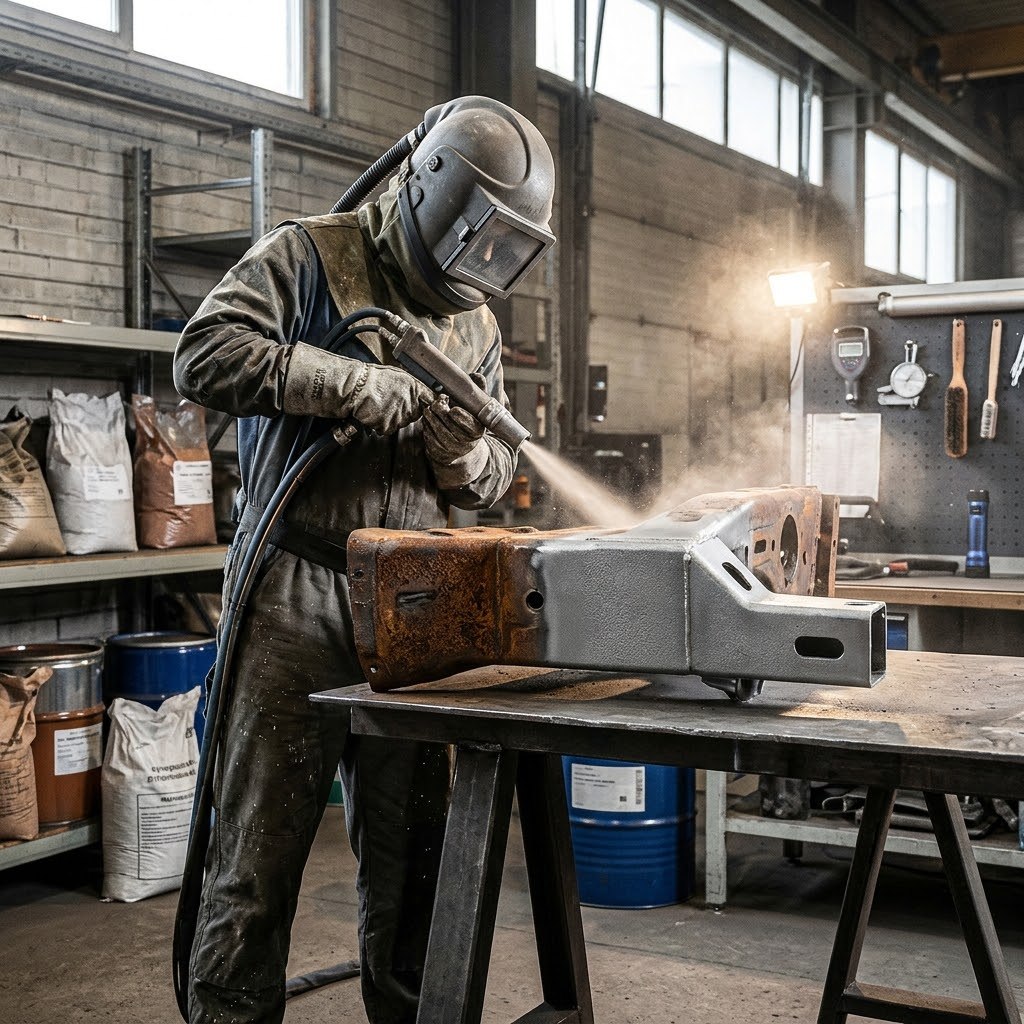
Пескоструйная очистка помогает удалить с металла ржавчину, окалину, старую краску и другие стойкие загрязнения. Абразив подают на поверхность сжатым воздухом или специальным оборудованием. Ударяя по металлу, частицы очищают его и формируют профиль, который помогает защитному покрытию лучше сцепиться с основанием.
Результат зависит не только от мощности установки. Важно правильно подобрать абразив, учесть состояние металла и требования к будущему покрытию, а также соблюдать технологию и правила безопасности.
Как работает пескоструйная очистка
При абразивоструйной обработке поток частиц направляют на поверхность через сопло. Абразив сбивает ржавчину и другие загрязнения, а также создаёт шероховатость - профиль поверхности.
В быту и на производстве этот способ часто называют пескоструйной очисткой. Однако кварцевый песок не всегда подходит: при разрушении он образует опасную пыль, содержащую кристаллический кремнезём. Поэтому для многих задач применяют другие материалы - гранат, электрокорунд, купершлак, никельшлак, стальную или чугунную дробь и другие абразивы.
Какие загрязнения можно удалить
Абразивоструйная обработка применяется для очистки металлических деталей, конструкций и оборудования от:
• рыхлой и прочно держащейся ржавчины;
• окалины после прокатки или сварки;
• старых лакокрасочных покрытий;
• загрязнений, мешающих нанесению нового покрытия;
• остатков формовочных материалов и технологических отложений.
Состав загрязнений и состояние металла нужно оценить до начала работ. Например, толстое многослойное покрытие иногда целесообразно предварительно удалить механически или химически. Это снижает расход абразива и уменьшает количество пыли.
Основные методы очистки
Сухая абразивоструйная обработка
Абразив подаётся на поверхность в потоке сжатого воздуха. Это распространённый способ очистки крупных деталей, металлоконструкций, резервуаров и оборудования.
Преимущества:
• высокая производительность;
• возможность обрабатывать сложный рельеф;
• широкий выбор абразивов;
• возможность получить заданную степень очистки и профиль поверхности.
Особенность метода - образование пыли и разлёт частиц. Работы проводят в закрытой камере или на подготовленной площадке с защитой окружающих поверхностей и персонала.
Мокрая абразивная очистка
В поток добавляют воду - она снижает пылеобразование и помогает смывать загрязнения. Такой вариант применяют, когда важно уменьшить количество пыли или ограничить загрязнение соседних участков.
После обработки необходимо контролировать состояние поверхности и не допускать образования мгновенной коррозии. Если на металл планируют наносить покрытие, важно своевременно удалить влагу и подготовить поверхность в соответствии с требованиями производителя краски или грунта.
Вакуумная и локальная очистка
При вакуумной обработке абразив и продукты очистки собираются рядом с рабочей зоной. Это удобно для локального ремонта, работ в действующем цехе и обработки отдельных участков, где нежелательно загрязнять окружающее пространство.
Такие установки не всегда подходят для крупномасштабной очистки: производительность и доступ к сложным участкам зависят от оборудования и геометрии детали.
Дробеструйная обработка
В дробеструйных установках металлическая дробь разгоняется механическим колесом, а не сжатым воздухом. Метод часто используют для серийной обработки деталей и подготовки поверхностей в производственных линиях. Для крупногабаритных конструкций и работ на месте чаще применяют абразивоструйное оборудование.
Как выбрать абразив
Выбор зависит от материала детали, вида загрязнения, необходимой чистоты, требуемого профиля и способа дальнейшей обработки.
Таблица даёт общее представление: фактический результат зависит от фракции, формы зерна, состояния абразива, давления, расстояния до поверхности и угла подачи. Перед обработкой ответственной детали стоит провести пробу на небольшом участке.
Что учитывать при выборе
• Материал и толщину металла. Тонкий лист легче деформировать или чрезмерно огрубить, чем массивную стальную конструкцию.
• Тип загрязнения. Для рыхлой ржавчины и прочной окалины могут потребоваться разные режимы и абразивы.
• Требуемую чистоту. Под окраску, сварку или декоративную отделку предъявляются разные требования.
• Профиль поверхности. Слишком гладкая поверхность может ухудшить сцепление покрытия, а чрезмерно грубая — привести к повышенному расходу краски и неполному перекрытию вершин профиля.
• Возможность повторного использования. Она зависит от типа абразива, оборудования, загрязнения и системы его очистки.
• Пылеобразование и отходы. Нужно заранее оценить условия площадки, сбор отработанного абразива и требования к его утилизации.
• Требования к покрытию. Рекомендации производителя грунта или краски по чистоте и профилю поверхности имеют приоритет.
Этапы обработки металла
1. Осмотр и подготовка
До очистки определяют материал и толщину детали, оценивают степень коррозии, наличие старого покрытия и доступность участков. Закрывают или защищают поверхности, которые нельзя обрабатывать: резьбу, уплотнения, подшипники, электрические контакты и элементы оборудования.
Если на детали есть масло, жир или соли, их удаляют до абразивоструйной обработки подходящим способом. Иначе загрязнение может размазаться по поверхности или остаться в углублениях.
2. Подбор оборудования и режима
Выбирают тип установки, абразив и сопло с учётом масштаба работ и требований к результату. Режим проверяют на пробном участке. Слишком интенсивная обработка может повредить тонкий металл, изменить геометрию детали или создать чрезмерный профиль.
3. Очистка
Абразив подают равномерно, не задерживая струю надолго в одной точке. Особое внимание уделяют сварным швам, углам, кромкам, стыкам и углублениям - там часто остаются ржавчина и старое покрытие.
4. Удаление пыли и остатков абразива
После обработки поверхность очищают способом, который не оставляет масла, влаги или других загрязнений. Для контроля применяют методы, предусмотренные технологией и требованиями к покрытию.
5. Проверка и нанесение покрытия
Очищенный металл следует осмотреть и подготовить к грунтованию или окраске без неоправданной задержки: открытая стальная поверхность может быстро начать корродировать, особенно при высокой влажности и наличии загрязнений.
Как оценить качество очистки
Абразив: Стальная дробь
Типичное применение и особенности: Обработка прочных стальных деталей, очистка и упрочнение поверхности в подходящих установках. Может применяться повторно, если оборудование предусматривает сбор и сепарацию
Абразив: Чугунная дробь
Типичное применение и особенности: Интенсивная очистка металлических поверхностей; при выборе учитывают требуемую шероховатость и особенности оборудования
Абразив: Купершлак
Типичное применение и особенности: Одноразовые или ограниченно повторно используемые работы, в том числе очистка металлоконструкций. Важны качество материала и контроль пыли
Абразив: Никельшлак
Типичное применение и особенности: Применяется для абразивоструйной очистки при наличии подходящих характеристик и документации на материал
Абразив: Гранат
Типичное применение и особенности: Универсальный минеральный абразив для разных задач; часто выбирается для работ, где важны качество очистки и контролируемый профиль
Абразив: Электрокорунд
Типичное применение и особенности: Твёрдый абразив для интенсивной обработки; может быть избыточно агрессивным для тонких или чувствительных деталей
Абразив: Стеклянные шарики
Типичное применение и особенности: Более мягкая обработка, матирование и очистка без выраженного грубого профиля; не лучший вариант для удаления тяжёлой коррозии
Качество нельзя определить только по цвету металла или визуальному впечатлению. Обычно проверяют:
• удалены ли ржавчина, окалина и непрочно держащиеся покрытия;
• нет ли пыли, масел, влаги и остатков абразива;
• соответствует ли поверхность требованиям проекта и системы покрытия;
• подходит ли профиль поверхности для выбранного материала;
• равномерно ли обработаны труднодоступные зоны, сварные швы и кромки.
В проектах могут указывать степени очистки по стандартам, например по ISO 8501-1. Обозначения Sa 2 или Sa 2½ используют для описания степени абразивоструйной очистки, но нужный уровень должен быть задан проектом или требованиями производителя покрытия. Само по себе достижение определённой степени очистки не гарантирует правильную подготовку: также важны чистота поверхности и профиль.
Для контроля профиля используют подходящие измерительные методы, а запылённость, загрязнения и другие параметры проверяют по процедурам, предусмотренным на объекте.
Типичные ошибки
Выбирать абразив только по цене. Дешёвый материал может привести к большему расходу, низкой производительности или неудовлетворительному качеству.
Использовать чрезмерно агрессивный режим. Это может повредить тонкие детали, изменить их форму или создать слишком грубый профиль.
Не удалить масло и жир заранее. Загрязнения способны распространиться по очищаемой поверхности и помешать сцеплению покрытия.
Оставлять пыль и остатки абразива. Они могут ухудшить адгезию краски и вызвать дефекты покрытия.
Откладывать грунтование. На очищенном металле быстро появляется новая коррозия, особенно во влажной или загрязнённой среде.
Применять неподходящий песок. Пыль с кристаллическим кремнезёмом опасна для здоровья. Материал для работ следует выбирать с учётом документации и требований охраны труда.
Не защищать соседнее оборудование и поверхности. Абразив способен повредить стекло, уплотнения, механизмы и уже нанесённые покрытия.
Безопасность при абразивоструйной очистке
При работе возможны воздействие пыли, шум, разлёт частиц и опасность для глаз, кожи и органов дыхания. Поэтому необходимы:
• защитный костюм, перчатки и обувь;
• специальная защита лица и органов дыхания, соответствующая виду работ и оценке рисков;
• вентиляция, пылеулавливание или ограждение зоны обработки;
• проверка оборудования, шлангов, соединений и средств подачи воздуха;
• ограничение доступа посторонних;
• безопасный сбор и утилизация отработанного абразива.
Кварцевый песок нельзя считать безопасным материалом для открытой абразивоструйной очистки: вдыхание пыли с кристаллическим кремнезёмом может привести к тяжёлым заболеваниям лёгких. Конкретные требования к средствам защиты и организации работ определяют по применимым нормам и условиям объекта.
От чего зависит стоимость
Стоимость обработки обычно складывается из нескольких факторов:
• площади и геометрии поверхности;
• толщины коррозии и количества старого покрытия;
• выбранного абразива и его расхода;
• требований к чистоте и профилю;
• необходимости укрывать оборудование и соседние участки;
• условий доступа, высоты и расположения конструкции;
• сбора, вывоза и утилизации отходов;
• контроля качества и последующего нанесения защитного покрытия.
Для точной оценки подрядчику полезно предоставить фотографии, размеры детали или конструкции, описание загрязнений и требования к будущему покрытию. Для сложных работ целесообразно согласовать пробный участок и критерии приёмки.
Частые вопросы
Можно ли полностью убрать ржавчину пескоструйной обработкой?
Во многих случаях - да, но результат зависит от глубины коррозии, формы детали, доступности участков и выбранного режима. Если металл сильно повреждён, очистка не восстановит его толщину и прочность: состояние детали нужно оценивать отдельно.
Какой абразив лучше для стальных конструкций?
Универсального ответа нет. Выбор зависит от загрязнений, толщины металла, требуемого профиля, способа нанесения покрытия и условий работы. Подрядчик должен обосновать выбор материала и при необходимости проверить его на пробном участке.
Нужно ли грунтовать металл сразу после очистки?
Желательно не затягивать. Скорость появления коррозии зависит от влажности, температуры и состояния воздуха. Интервал между очисткой и нанесением покрытия определяют технологией работ и инструкцией производителя покрытия.
Подходит ли пескоструйная очистка для тонкого металла?
Может подойти, но требуется осторожный подбор абразива и режима. Для тонких деталей важно снизить риск деформации и чрезмерного изменения поверхности. Решение лучше проверять на образце или малозаметном участке.
Итог
Пескоструйная очистка - эффективный способ удалить ржавчину и подготовить металл к нанесению защитного покрытия. Чтобы получить качественный результат, нужно учитывать состояние детали, тип загрязнений, требования к чистоте и профилю, правильно выбирать абразив и контролировать поверхность после обработки. Не менее важны защита от пыли, безопасная организация работ и своевременное грунтование очищенного металла.
Пескоструйная очистка помогает удалить с металла ржавчину, окалину, старую краску и другие стойкие загрязнения. Абразив подают на поверхность сжатым воздухом или специальным оборудованием. Ударяя по металлу, частицы очищают его и формируют профиль, который помогает защитному покрытию лучше сцепиться с основанием.
Результат зависит не только от мощности установки. Важно правильно подобрать абразив, учесть состояние металла и требования к будущему покрытию, а также соблюдать технологию и правила безопасности.
Как работает пескоструйная очистка
При абразивоструйной обработке поток частиц направляют на поверхность через сопло. Абразив сбивает ржавчину и другие загрязнения, а также создаёт шероховатость - профиль поверхности.
В быту и на производстве этот способ часто называют пескоструйной очисткой. Однако кварцевый песок не всегда подходит: при разрушении он образует опасную пыль, содержащую кристаллический кремнезём. Поэтому для многих задач применяют другие материалы - гранат, электрокорунд, купершлак, никельшлак, стальную или чугунную дробь и другие абразивы.
Какие загрязнения можно удалить
Абразивоструйная обработка применяется для очистки металлических деталей, конструкций и оборудования от:
• рыхлой и прочно держащейся ржавчины;
• окалины после прокатки или сварки;
• старых лакокрасочных покрытий;
• загрязнений, мешающих нанесению нового покрытия;
• остатков формовочных материалов и технологических отложений.
Состав загрязнений и состояние металла нужно оценить до начала работ. Например, толстое многослойное покрытие иногда целесообразно предварительно удалить механически или химически. Это снижает расход абразива и уменьшает количество пыли.
Основные методы очистки
Сухая абразивоструйная обработка
Абразив подаётся на поверхность в потоке сжатого воздуха. Это распространённый способ очистки крупных деталей, металлоконструкций, резервуаров и оборудования.
Преимущества:
• высокая производительность;
• возможность обрабатывать сложный рельеф;
• широкий выбор абразивов;
• возможность получить заданную степень очистки и профиль поверхности.
Особенность метода - образование пыли и разлёт частиц. Работы проводят в закрытой камере или на подготовленной площадке с защитой окружающих поверхностей и персонала.
Мокрая абразивная очистка
В поток добавляют воду - она снижает пылеобразование и помогает смывать загрязнения. Такой вариант применяют, когда важно уменьшить количество пыли или ограничить загрязнение соседних участков.
После обработки необходимо контролировать состояние поверхности и не допускать образования мгновенной коррозии. Если на металл планируют наносить покрытие, важно своевременно удалить влагу и подготовить поверхность в соответствии с требованиями производителя краски или грунта.
Вакуумная и локальная очистка
При вакуумной обработке абразив и продукты очистки собираются рядом с рабочей зоной. Это удобно для локального ремонта, работ в действующем цехе и обработки отдельных участков, где нежелательно загрязнять окружающее пространство.
Такие установки не всегда подходят для крупномасштабной очистки: производительность и доступ к сложным участкам зависят от оборудования и геометрии детали.
Дробеструйная обработка
В дробеструйных установках металлическая дробь разгоняется механическим колесом, а не сжатым воздухом. Метод часто используют для серийной обработки деталей и подготовки поверхностей в производственных линиях. Для крупногабаритных конструкций и работ на месте чаще применяют абразивоструйное оборудование.
Как выбрать абразив
Выбор зависит от материала детали, вида загрязнения, необходимой чистоты, требуемого профиля и способа дальнейшей обработки.
Таблица даёт общее представление: фактический результат зависит от фракции, формы зерна, состояния абразива, давления, расстояния до поверхности и угла подачи. Перед обработкой ответственной детали стоит провести пробу на небольшом участке.
Что учитывать при выборе
• Материал и толщину металла. Тонкий лист легче деформировать или чрезмерно огрубить, чем массивную стальную конструкцию.
• Тип загрязнения. Для рыхлой ржавчины и прочной окалины могут потребоваться разные режимы и абразивы.
• Требуемую чистоту. Под окраску, сварку или декоративную отделку предъявляются разные требования.
• Профиль поверхности. Слишком гладкая поверхность может ухудшить сцепление покрытия, а чрезмерно грубая — привести к повышенному расходу краски и неполному перекрытию вершин профиля.
• Возможность повторного использования. Она зависит от типа абразива, оборудования, загрязнения и системы его очистки.
• Пылеобразование и отходы. Нужно заранее оценить условия площадки, сбор отработанного абразива и требования к его утилизации.
• Требования к покрытию. Рекомендации производителя грунта или краски по чистоте и профилю поверхности имеют приоритет.
Этапы обработки металла
1. Осмотр и подготовка
До очистки определяют материал и толщину детали, оценивают степень коррозии, наличие старого покрытия и доступность участков. Закрывают или защищают поверхности, которые нельзя обрабатывать: резьбу, уплотнения, подшипники, электрические контакты и элементы оборудования.
Если на детали есть масло, жир или соли, их удаляют до абразивоструйной обработки подходящим способом. Иначе загрязнение может размазаться по поверхности или остаться в углублениях.
2. Подбор оборудования и режима
Выбирают тип установки, абразив и сопло с учётом масштаба работ и требований к результату. Режим проверяют на пробном участке. Слишком интенсивная обработка может повредить тонкий металл, изменить геометрию детали или создать чрезмерный профиль.
3. Очистка
Абразив подают равномерно, не задерживая струю надолго в одной точке. Особое внимание уделяют сварным швам, углам, кромкам, стыкам и углублениям - там часто остаются ржавчина и старое покрытие.
4. Удаление пыли и остатков абразива
После обработки поверхность очищают способом, который не оставляет масла, влаги или других загрязнений. Для контроля применяют методы, предусмотренные технологией и требованиями к покрытию.
5. Проверка и нанесение покрытия
Очищенный металл следует осмотреть и подготовить к грунтованию или окраске без неоправданной задержки: открытая стальная поверхность может быстро начать корродировать, особенно при высокой влажности и наличии загрязнений.
Как оценить качество очистки
Абразив: Стальная дробь
Типичное применение и особенности: Обработка прочных стальных деталей, очистка и упрочнение поверхности в подходящих установках. Может применяться повторно, если оборудование предусматривает сбор и сепарацию
Абразив: Чугунная дробь
Типичное применение и особенности: Интенсивная очистка металлических поверхностей; при выборе учитывают требуемую шероховатость и особенности оборудования
Абразив: Купершлак
Типичное применение и особенности: Одноразовые или ограниченно повторно используемые работы, в том числе очистка металлоконструкций. Важны качество материала и контроль пыли
Абразив: Никельшлак
Типичное применение и особенности: Применяется для абразивоструйной очистки при наличии подходящих характеристик и документации на материал
Абразив: Гранат
Типичное применение и особенности: Универсальный минеральный абразив для разных задач; часто выбирается для работ, где важны качество очистки и контролируемый профиль
Абразив: Электрокорунд
Типичное применение и особенности: Твёрдый абразив для интенсивной обработки; может быть избыточно агрессивным для тонких или чувствительных деталей
Абразив: Стеклянные шарики
Типичное применение и особенности: Более мягкая обработка, матирование и очистка без выраженного грубого профиля; не лучший вариант для удаления тяжёлой коррозии
Качество нельзя определить только по цвету металла или визуальному впечатлению. Обычно проверяют:
• удалены ли ржавчина, окалина и непрочно держащиеся покрытия;
• нет ли пыли, масел, влаги и остатков абразива;
• соответствует ли поверхность требованиям проекта и системы покрытия;
• подходит ли профиль поверхности для выбранного материала;
• равномерно ли обработаны труднодоступные зоны, сварные швы и кромки.
В проектах могут указывать степени очистки по стандартам, например по ISO 8501-1. Обозначения Sa 2 или Sa 2½ используют для описания степени абразивоструйной очистки, но нужный уровень должен быть задан проектом или требованиями производителя покрытия. Само по себе достижение определённой степени очистки не гарантирует правильную подготовку: также важны чистота поверхности и профиль.
Для контроля профиля используют подходящие измерительные методы, а запылённость, загрязнения и другие параметры проверяют по процедурам, предусмотренным на объекте.
Типичные ошибки
Выбирать абразив только по цене. Дешёвый материал может привести к большему расходу, низкой производительности или неудовлетворительному качеству.
Использовать чрезмерно агрессивный режим. Это может повредить тонкие детали, изменить их форму или создать слишком грубый профиль.
Не удалить масло и жир заранее. Загрязнения способны распространиться по очищаемой поверхности и помешать сцеплению покрытия.
Оставлять пыль и остатки абразива. Они могут ухудшить адгезию краски и вызвать дефекты покрытия.
Откладывать грунтование. На очищенном металле быстро появляется новая коррозия, особенно во влажной или загрязнённой среде.
Применять неподходящий песок. Пыль с кристаллическим кремнезёмом опасна для здоровья. Материал для работ следует выбирать с учётом документации и требований охраны труда.
Не защищать соседнее оборудование и поверхности. Абразив способен повредить стекло, уплотнения, механизмы и уже нанесённые покрытия.
Безопасность при абразивоструйной очистке
При работе возможны воздействие пыли, шум, разлёт частиц и опасность для глаз, кожи и органов дыхания. Поэтому необходимы:
• защитный костюм, перчатки и обувь;
• специальная защита лица и органов дыхания, соответствующая виду работ и оценке рисков;
• вентиляция, пылеулавливание или ограждение зоны обработки;
• проверка оборудования, шлангов, соединений и средств подачи воздуха;
• ограничение доступа посторонних;
• безопасный сбор и утилизация отработанного абразива.
Кварцевый песок нельзя считать безопасным материалом для открытой абразивоструйной очистки: вдыхание пыли с кристаллическим кремнезёмом может привести к тяжёлым заболеваниям лёгких. Конкретные требования к средствам защиты и организации работ определяют по применимым нормам и условиям объекта.
От чего зависит стоимость
Стоимость обработки обычно складывается из нескольких факторов:
• площади и геометрии поверхности;
• толщины коррозии и количества старого покрытия;
• выбранного абразива и его расхода;
• требований к чистоте и профилю;
• необходимости укрывать оборудование и соседние участки;
• условий доступа, высоты и расположения конструкции;
• сбора, вывоза и утилизации отходов;
• контроля качества и последующего нанесения защитного покрытия.
Для точной оценки подрядчику полезно предоставить фотографии, размеры детали или конструкции, описание загрязнений и требования к будущему покрытию. Для сложных работ целесообразно согласовать пробный участок и критерии приёмки.
Частые вопросы
Можно ли полностью убрать ржавчину пескоструйной обработкой?
Во многих случаях - да, но результат зависит от глубины коррозии, формы детали, доступности участков и выбранного режима. Если металл сильно повреждён, очистка не восстановит его толщину и прочность: состояние детали нужно оценивать отдельно.
Какой абразив лучше для стальных конструкций?
Универсального ответа нет. Выбор зависит от загрязнений, толщины металла, требуемого профиля, способа нанесения покрытия и условий работы. Подрядчик должен обосновать выбор материала и при необходимости проверить его на пробном участке.
Нужно ли грунтовать металл сразу после очистки?
Желательно не затягивать. Скорость появления коррозии зависит от влажности, температуры и состояния воздуха. Интервал между очисткой и нанесением покрытия определяют технологией работ и инструкцией производителя покрытия.
Подходит ли пескоструйная очистка для тонкого металла?
Может подойти, но требуется осторожный подбор абразива и режима. Для тонких деталей важно снизить риск деформации и чрезмерного изменения поверхности. Решение лучше проверять на образце или малозаметном участке.
Итог
Пескоструйная очистка - эффективный способ удалить ржавчину и подготовить металл к нанесению защитного покрытия. Чтобы получить качественный результат, нужно учитывать состояние детали, тип загрязнений, требования к чистоте и профилю, правильно выбирать абразив и контролировать поверхность после обработки. Не менее важны защита от пыли, безопасная организация работ и своевременное грунтование очищенного металла.