


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Пескоструйная обработка нержавеющей стали: что важно учитывать
15 ноября 2026
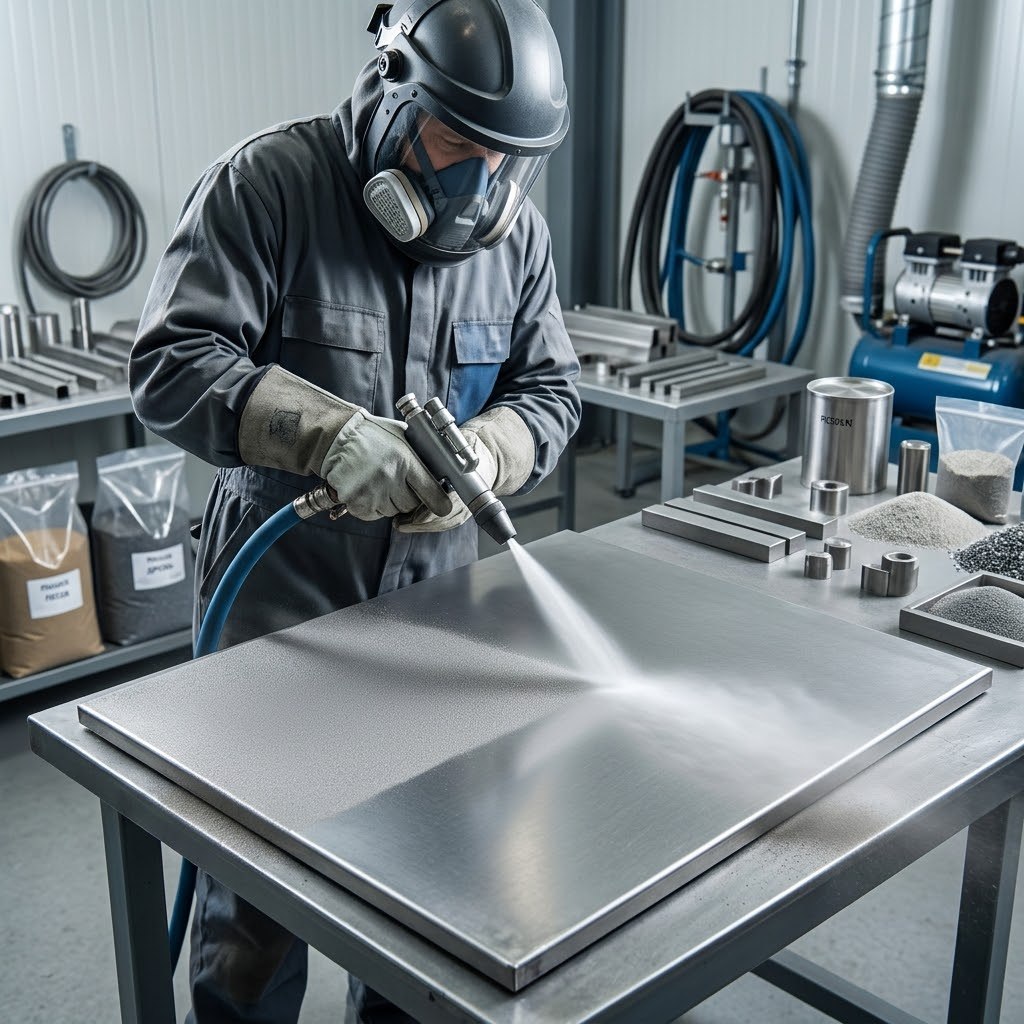
Как подобрать абразив и режим обработки нержавеющей стали, не повредив поверхность и не снизив её коррозионную стойкость? В статье разбираем ключевые риски пескоструйной обработки, правила подготовки и очистки, требования к безопасности и способы проверить результат.
Пескоструйная обработка нержавеющей стали: что важно учитывать
Пескоструйная обработка помогает очистить нержавеющую сталь и придать ей заданную фактуру. Но нержавейка чувствительна к загрязнению частицами обычной стали и к неправильному выбору режима: поверхность может изменить шероховатость, а её коррозионная стойкость - снизиться. Поэтому важно учитывать не только абразив и давление, но и состояние детали, чистоту оборудования и требования к готовой поверхности.
Для чего обрабатывают нержавеющую сталь
Абразивоструйную обработку применяют, чтобы удалить окалину, ржавчину, остатки покрытий и другие загрязнения, а также подготовить поверхность к нанесению покрытия или получить равномерную матовую фактуру. Метод может быть полезен для отдельных деталей, сварных конструкций и крупных изделий, если геометрия и требования к поверхности допускают контактную обработку абразивом.
Пескоструйная обработка не всегда подходит для финишной отделки. Она способна изменить направление и рисунок исходной шлифовки, сделать поверхность более грубой или неравномерной. Если важно сохранить декоративный вид, зеркальную полировку или точную шероховатость, сначала следует согласовать метод обработки и проверить его на образце. Для тонких листов, прецизионных деталей и поверхностей с жёсткими требованиями к чистоте также может понадобиться другой способ подготовки.
Выбор абразива
Абразив определяет, насколько интенсивно будет сниматься загрязнение и какой рельеф останется на стали. Для нержавеющих изделий обычно рассматривают чистые материалы, не содержащие частиц углеродистой стали: например, гранатовый абразив, стеклянные или керамические материалы. Выбор зависит от требуемой фактуры, исходного состояния поверхности, марки стали и дальнейшего назначения изделия. Некоторые абразивы позволяют получить более выраженный профиль, другие - более деликатную обработку.
Важно различать очистку и создание профиля. Для нанесения покрытия может потребоваться определённая шероховатость, тогда как для декоративной поверхности грубый рельеф нежелателен. Поэтому абразив выбирают не «по привычке», а по техническому заданию. При сомнениях проводят пробную обработку небольшого участка или отдельного образца из того же материала.
Обычный песок с высоким содержанием свободного кремнезёма - плохой выбор с точки зрения охраны труда: образующаяся пыль опасна для дыхательной системы. Кроме того, абразив должен быть сухим, чистым и подходящим для оборудования. Повторно используемый материал необходимо контролировать: в нём могут накапливаться частицы загрязнений, а его свойства со временем меняются.
Давление, сопло и расстояние до поверхности
Давление влияет на энергию удара абразива. Если оно слишком низкое, обработка может идти медленно и неравномерно. Чрезмерное давление повышает риск повреждения поверхности, чрезмерного снятия материала и деформации тонких деталей. Подбирать режим следует с учётом абразива, толщины изделия и требуемого результата; универсального значения для всех марок и конструкций нет.
Размер сопла связан с производительностью и расходом воздуха. Слишком большое сопло может перегрузить компрессор и привести к нестабильной работе, а слишком маленькое - снизить скорость обработки. Изношенное сопло также меняет параметры струи, поэтому его состояние важно проверять до начала работ.
Расстояние до поверхности и угол подачи определяют распределение энергии и характер обработки. При слишком близком расположении воздействие может быть чрезмерно интенсивным; при слишком большом - менее эффективным и более рассеянным. Резкие изменения расстояния, угла или скорости перемещения часто становятся причиной неодинаковой фактуры. Для стабильного результата оператору нужно сохранять равномерную траекторию и сначала отработать выбранный режим на пробном участке.
Загрязнение и коррозионная стойкость
Одна из основных опасностей - перенос частиц углеродистой стали на нержавеющую поверхность. Такие частицы могут оставить ржавые пятна и создать очаги локальной коррозии. Источником загрязнения бывает не только абразив, но и ранее использованное сопло, шланг, камера, решётка, подвеска или инструмент, контактировавший с обычной сталью.
Для снижения риска применяют чистый абразив, предназначенный для обработки нержавейки, и оборудование, которое не загрязнено частицами углеродистой стали. Если оборудование используется для разных материалов, нужно заранее предусмотреть раздельные зоны, расходные материалы и процедуры очистки. Нельзя просто заменить абразив, не проверив остальные поверхности, с которыми он контактирует.
Абразивная обработка удаляет загрязнения и меняет верхний слой металла, но сама по себе не гарантирует восстановление всех свойств поверхности. После обработки нержавеющая сталь обычно формирует пассивный слой при подходящих условиях, однако загрязнение железом или остатками абразива может этому помешать. Если изделие работает в агрессивной среде или для него заданы специальные требования, вопрос последующей очистки и пассивации следует решать по техническому заданию и рекомендациям для конкретной марки стали.
Риск деформации и изменения шероховатости
Тонкие листы и лёгкие конструкции могут деформироваться при слишком интенсивной или неравномерной обработке. Риск выше, если долго направлять струю в одну зону, работать с близкого расстояния или использовать неподходящее давление и абразив. Следует оценить толщину детали, её опоры и жёсткость, а при необходимости закрепить изделие и подобрать более щадящий режим. Пробная обработка поможет оценить не только внешний вид, но и поведение детали.
Абразив также меняет шероховатость. Это важно для сопрягаемых поверхностей, уплотнительных зон, декоративных панелей и деталей, на которые будут наноситься покрытия. Слишком грубая фактура может ухудшить внешний вид или повлиять на работу изделия; слишком гладкая - не обеспечить требуемое сцепление покрытия. Поэтому заданные требования нужно формулировать заранее и проверять после обработки подходящим методом.
Подготовка, безопасность и контроль качества
До обработки удаляют масло, смазку и другие загрязнения, которые могут размазаться по поверхности или удержать частицы абразива. Проверяют материал, толщину, наличие сварных швов, острых кромок и участков, которые нельзя затрагивать. Детали защищают от попадания абразива в отверстия, резьбу и чувствительные узлы.
Работы проводят в оборудованной зоне с эффективной вентиляцией и удалением пыли. Оператору необходимы средства защиты, соответствующие оборудованию и материалам: защита органов дыхания, глаз и слуха, а также защитная одежда. Особенно важно не допускать образования опасной пыли и учитывать свойства конкретного абразива. Для работы с материалами, способными выделять вредные частицы, нужны предусмотренные правилами контроля и защиты меры.
После обработки проверяют равномерность фактуры, наличие непрочищенных участков, видимых загрязнений и повреждений. Если задано требование к шероховатости, её измеряют подходящим прибором или методом контроля. Также оценивают чистоту поверхности и отсутствие следов переноса железа в соответствии с требованиями проекта. После абразивоструйной обработки изделие очищают от пыли и остатков абразива; способ очистки выбирают с учётом назначения детали и последующих операций. Если требуется промывка, поверхность затем тщательно высушивают, чтобы не оставить загрязнённую влагу в щелях и полостях.
Практический чек-лист
• Уточнить марку стали, толщину детали и требования к внешнему виду, чистоте и шероховатости.
• Проверить, что абразив чистый и подходит для нержавеющей стали.
• Исключить контакт изделия с загрязнённым оборудованием и инструментом из углеродистой стали.
• Удалить масло и другие загрязнения до абразивной обработки.
• Подобрать давление, сопло, расстояние и скорость перемещения с учётом детали и абразива.
• Провести пробную обработку и оценить фактуру, чистоту и возможную деформацию.
• Использовать средства защиты и обеспечить контроль пыли.
• После работы удалить остатки абразива и проверить результат по заданным критериям.
Вывод
Пескоструйная обработка нержавеющей стали требует контроля чистоты и режима не меньше, чем выбора абразива. Ошибки могут привести к загрязнению железом, нежелательному изменению фактуры или деформации детали. Надёжный подход - определить требования к поверхности заранее, использовать чистое оборудование и подходящий абразив, проверить параметры на пробном участке и проконтролировать результат после обработки.
Пескоструйная обработка помогает очистить нержавеющую сталь и придать ей заданную фактуру. Но нержавейка чувствительна к загрязнению частицами обычной стали и к неправильному выбору режима: поверхность может изменить шероховатость, а её коррозионная стойкость - снизиться. Поэтому важно учитывать не только абразив и давление, но и состояние детали, чистоту оборудования и требования к готовой поверхности.
Для чего обрабатывают нержавеющую сталь
Абразивоструйную обработку применяют, чтобы удалить окалину, ржавчину, остатки покрытий и другие загрязнения, а также подготовить поверхность к нанесению покрытия или получить равномерную матовую фактуру. Метод может быть полезен для отдельных деталей, сварных конструкций и крупных изделий, если геометрия и требования к поверхности допускают контактную обработку абразивом.
Пескоструйная обработка не всегда подходит для финишной отделки. Она способна изменить направление и рисунок исходной шлифовки, сделать поверхность более грубой или неравномерной. Если важно сохранить декоративный вид, зеркальную полировку или точную шероховатость, сначала следует согласовать метод обработки и проверить его на образце. Для тонких листов, прецизионных деталей и поверхностей с жёсткими требованиями к чистоте также может понадобиться другой способ подготовки.
Выбор абразива
Абразив определяет, насколько интенсивно будет сниматься загрязнение и какой рельеф останется на стали. Для нержавеющих изделий обычно рассматривают чистые материалы, не содержащие частиц углеродистой стали: например, гранатовый абразив, стеклянные или керамические материалы. Выбор зависит от требуемой фактуры, исходного состояния поверхности, марки стали и дальнейшего назначения изделия. Некоторые абразивы позволяют получить более выраженный профиль, другие - более деликатную обработку.
Важно различать очистку и создание профиля. Для нанесения покрытия может потребоваться определённая шероховатость, тогда как для декоративной поверхности грубый рельеф нежелателен. Поэтому абразив выбирают не «по привычке», а по техническому заданию. При сомнениях проводят пробную обработку небольшого участка или отдельного образца из того же материала.
Обычный песок с высоким содержанием свободного кремнезёма - плохой выбор с точки зрения охраны труда: образующаяся пыль опасна для дыхательной системы. Кроме того, абразив должен быть сухим, чистым и подходящим для оборудования. Повторно используемый материал необходимо контролировать: в нём могут накапливаться частицы загрязнений, а его свойства со временем меняются.
Давление, сопло и расстояние до поверхности
Давление влияет на энергию удара абразива. Если оно слишком низкое, обработка может идти медленно и неравномерно. Чрезмерное давление повышает риск повреждения поверхности, чрезмерного снятия материала и деформации тонких деталей. Подбирать режим следует с учётом абразива, толщины изделия и требуемого результата; универсального значения для всех марок и конструкций нет.
Размер сопла связан с производительностью и расходом воздуха. Слишком большое сопло может перегрузить компрессор и привести к нестабильной работе, а слишком маленькое - снизить скорость обработки. Изношенное сопло также меняет параметры струи, поэтому его состояние важно проверять до начала работ.
Расстояние до поверхности и угол подачи определяют распределение энергии и характер обработки. При слишком близком расположении воздействие может быть чрезмерно интенсивным; при слишком большом - менее эффективным и более рассеянным. Резкие изменения расстояния, угла или скорости перемещения часто становятся причиной неодинаковой фактуры. Для стабильного результата оператору нужно сохранять равномерную траекторию и сначала отработать выбранный режим на пробном участке.
Загрязнение и коррозионная стойкость
Одна из основных опасностей - перенос частиц углеродистой стали на нержавеющую поверхность. Такие частицы могут оставить ржавые пятна и создать очаги локальной коррозии. Источником загрязнения бывает не только абразив, но и ранее использованное сопло, шланг, камера, решётка, подвеска или инструмент, контактировавший с обычной сталью.
Для снижения риска применяют чистый абразив, предназначенный для обработки нержавейки, и оборудование, которое не загрязнено частицами углеродистой стали. Если оборудование используется для разных материалов, нужно заранее предусмотреть раздельные зоны, расходные материалы и процедуры очистки. Нельзя просто заменить абразив, не проверив остальные поверхности, с которыми он контактирует.
Абразивная обработка удаляет загрязнения и меняет верхний слой металла, но сама по себе не гарантирует восстановление всех свойств поверхности. После обработки нержавеющая сталь обычно формирует пассивный слой при подходящих условиях, однако загрязнение железом или остатками абразива может этому помешать. Если изделие работает в агрессивной среде или для него заданы специальные требования, вопрос последующей очистки и пассивации следует решать по техническому заданию и рекомендациям для конкретной марки стали.
Риск деформации и изменения шероховатости
Тонкие листы и лёгкие конструкции могут деформироваться при слишком интенсивной или неравномерной обработке. Риск выше, если долго направлять струю в одну зону, работать с близкого расстояния или использовать неподходящее давление и абразив. Следует оценить толщину детали, её опоры и жёсткость, а при необходимости закрепить изделие и подобрать более щадящий режим. Пробная обработка поможет оценить не только внешний вид, но и поведение детали.
Абразив также меняет шероховатость. Это важно для сопрягаемых поверхностей, уплотнительных зон, декоративных панелей и деталей, на которые будут наноситься покрытия. Слишком грубая фактура может ухудшить внешний вид или повлиять на работу изделия; слишком гладкая - не обеспечить требуемое сцепление покрытия. Поэтому заданные требования нужно формулировать заранее и проверять после обработки подходящим методом.
Подготовка, безопасность и контроль качества
До обработки удаляют масло, смазку и другие загрязнения, которые могут размазаться по поверхности или удержать частицы абразива. Проверяют материал, толщину, наличие сварных швов, острых кромок и участков, которые нельзя затрагивать. Детали защищают от попадания абразива в отверстия, резьбу и чувствительные узлы.
Работы проводят в оборудованной зоне с эффективной вентиляцией и удалением пыли. Оператору необходимы средства защиты, соответствующие оборудованию и материалам: защита органов дыхания, глаз и слуха, а также защитная одежда. Особенно важно не допускать образования опасной пыли и учитывать свойства конкретного абразива. Для работы с материалами, способными выделять вредные частицы, нужны предусмотренные правилами контроля и защиты меры.
После обработки проверяют равномерность фактуры, наличие непрочищенных участков, видимых загрязнений и повреждений. Если задано требование к шероховатости, её измеряют подходящим прибором или методом контроля. Также оценивают чистоту поверхности и отсутствие следов переноса железа в соответствии с требованиями проекта. После абразивоструйной обработки изделие очищают от пыли и остатков абразива; способ очистки выбирают с учётом назначения детали и последующих операций. Если требуется промывка, поверхность затем тщательно высушивают, чтобы не оставить загрязнённую влагу в щелях и полостях.
Практический чек-лист
• Уточнить марку стали, толщину детали и требования к внешнему виду, чистоте и шероховатости.
• Проверить, что абразив чистый и подходит для нержавеющей стали.
• Исключить контакт изделия с загрязнённым оборудованием и инструментом из углеродистой стали.
• Удалить масло и другие загрязнения до абразивной обработки.
• Подобрать давление, сопло, расстояние и скорость перемещения с учётом детали и абразива.
• Провести пробную обработку и оценить фактуру, чистоту и возможную деформацию.
• Использовать средства защиты и обеспечить контроль пыли.
• После работы удалить остатки абразива и проверить результат по заданным критериям.
Вывод
Пескоструйная обработка нержавеющей стали требует контроля чистоты и режима не меньше, чем выбора абразива. Ошибки могут привести к загрязнению железом, нежелательному изменению фактуры или деформации детали. Надёжный подход - определить требования к поверхности заранее, использовать чистое оборудование и подходящий абразив, проверить параметры на пробном участке и проконтролировать результат после обработки.