


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Традиционная, HVLP, турбинная HVLP и RP: в чём разница?
11 ноября 2026
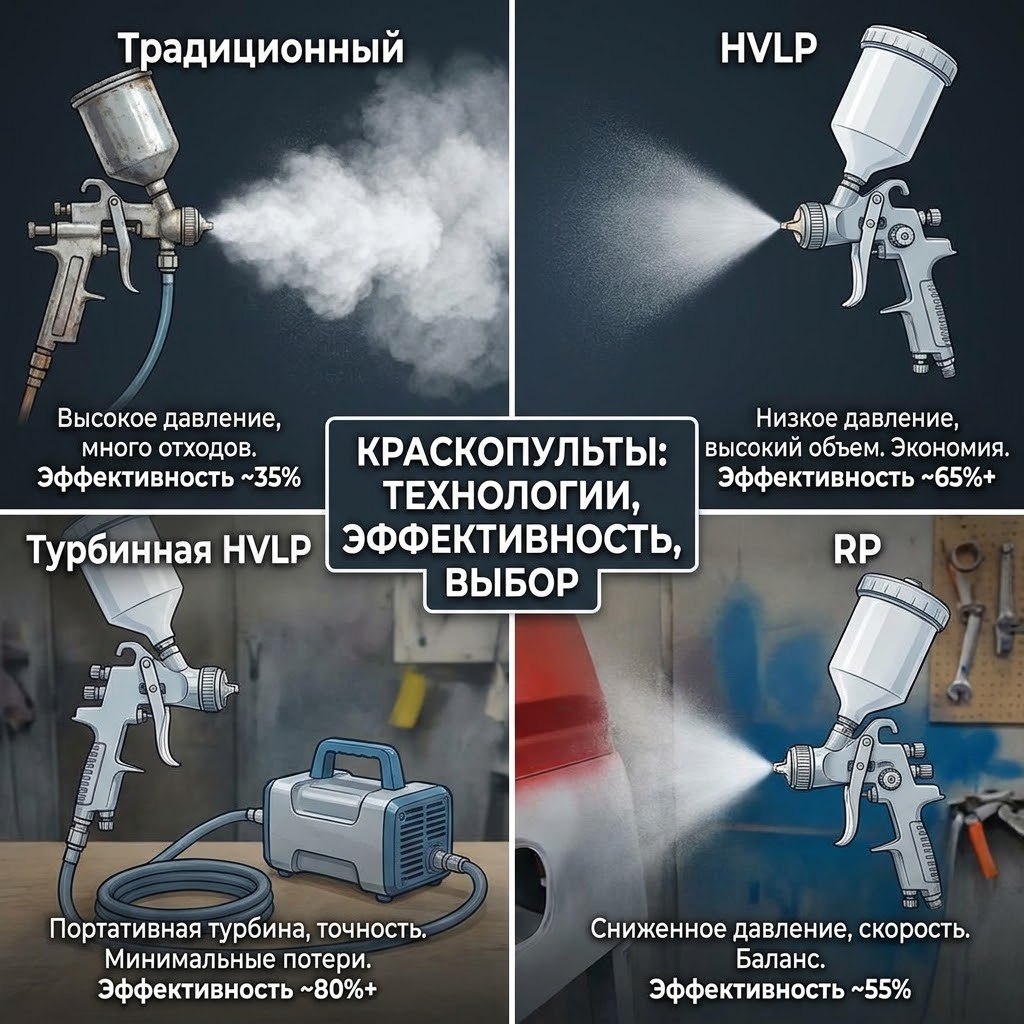
Чем отличаются традиционные краскопульты, HVLP, турбинная HVLP и RP? Кратко разбираем принципы работы технологий, эффективность переноса краски и особенности выбора оборудования для качественной и экономичной окраски
Традиционная, HVLP, турбинная HVLP и RP: в чём разница?
Технология распыления влияет на качество покрытия, скорость работы и расход лакокрасочного материала. При выборе краскопульта важно учитывать не только давление, но и объём воздуха, эффективность переноса краски и условия на рабочем месте. Разберёмся, чем отличаются традиционное распыление, HVLP, турбинная HVLP и RP.
Традиционное распыление
Обычные пневматические краскопульты работают при сравнительно высоком давлении - около 4–6 атм на входе в инструмент. Поток воздуха эффективно разбивает материал на мелкие капли, поэтому при правильной настройке можно получить качественное и ровное покрытие. По качеству распыления традиционная технология, как правило, немного превосходит RP и HVLP.
Главный недостаток - значительная часть краски не попадает на поверхность, а превращается в окрасочный туман. Коэффициент переноса материала обычно составляет около 50% или меньше. Это увеличивает расход краски и количество аэрозоля в рабочей зоне. Поэтому особенно важно организовать вентиляцию и использовать средства индивидуальной защиты.
HVLP: большой объём воздуха и низкое давление
HVLP расшифровывается как High Volume Low Pressure - «большой объём, низкое давление». Такие краскопульты подают много воздуха, но давление на выходе из воздушной головки составляет не более 10 PSI. Объёмный поток помогает эффективно распылять материал при меньшем давлении.
Коэффициент переноса краски у HVLP обычно достигает 65% и более. Это позволяет снизить потери материала и уменьшить количество тумана по сравнению с традиционным распылением. В результате улучшаются условия работы: меньше краски оседает вокруг окрашиваемого изделия.
При этом HVLP предъявляет требования к источнику сжатого воздуха: компрессор должен обеспечивать нужный объём воздуха. Если его производительности недостаточно, распыление может стать нестабильным, а качество покрытия - ухудшиться.
Турбинная HVLP
Турбинная HVLP работает по тому же принципу: большой объём воздуха при низком давлении. Отличие - в источнике воздуха. Вместо компрессора его подаёт специальная турбина, поэтому система может быть удобна там, где нет подходящей компрессорной установки.
Турбинное оборудование обычно портативно и представляет собой отдельную систему с краскопультом и турбиной. Однако между ними используется воздушный шланг большого диаметра. Он может ограничивать свободу движений и затруднять работу в тесном пространстве. Перед покупкой стоит оценить не только мощность системы, но и длину и гибкость шланга.
RP: высокая скорость и меньшие потери
RP означает Reduced Pressure - «сниженное давление». Технология сочетает большой объём воздуха со средним давлением: обычно около 10–20 PSI на выходе из воздушной головки. Коэффициент переноса материала, как правило, составляет около 60% или выше.
По качеству распыления RP приближается к традиционным краскопультам, сохраняя при этом эффективность, характерную для HVLP. Такой вариант выбирают, когда важны высокая скорость окраски, хорошее качество покрытия и снижение потерь на туманообразование. В сравнении с HVLP RP может обеспечить более интенсивное распыление, но фактический результат зависит от модели краскопульта, материала и настройки оборудования.
Какую технологию выбрать?
Универсального решения нет. Традиционный краскопульт подойдёт, когда приоритетом является качество распыления и допустим более высокий расход материала. HVLP поможет сократить потери краски и количество тумана, если источник воздуха обеспечивает необходимый поток. Турбинная HVLP удобна как автономная система, но может быть менее маневренной из-за крупного шланга. RP станет компромиссом для тех, кому нужны высокая производительность и эффективный перенос материала.
Перед выбором учитывайте вязкость краски, требования к финишному покрытию, доступность воздуха и условия на рабочем месте. Давление и настройки всегда проверяйте по рекомендациям производителя конкретного краскопульта: от них напрямую зависят качество покрытия и расход материала.
Технология распыления влияет на качество покрытия, скорость работы и расход лакокрасочного материала. При выборе краскопульта важно учитывать не только давление, но и объём воздуха, эффективность переноса краски и условия на рабочем месте. Разберёмся, чем отличаются традиционное распыление, HVLP, турбинная HVLP и RP.
Традиционное распыление
Обычные пневматические краскопульты работают при сравнительно высоком давлении - около 4–6 атм на входе в инструмент. Поток воздуха эффективно разбивает материал на мелкие капли, поэтому при правильной настройке можно получить качественное и ровное покрытие. По качеству распыления традиционная технология, как правило, немного превосходит RP и HVLP.
Главный недостаток - значительная часть краски не попадает на поверхность, а превращается в окрасочный туман. Коэффициент переноса материала обычно составляет около 50% или меньше. Это увеличивает расход краски и количество аэрозоля в рабочей зоне. Поэтому особенно важно организовать вентиляцию и использовать средства индивидуальной защиты.
HVLP: большой объём воздуха и низкое давление
HVLP расшифровывается как High Volume Low Pressure - «большой объём, низкое давление». Такие краскопульты подают много воздуха, но давление на выходе из воздушной головки составляет не более 10 PSI. Объёмный поток помогает эффективно распылять материал при меньшем давлении.
Коэффициент переноса краски у HVLP обычно достигает 65% и более. Это позволяет снизить потери материала и уменьшить количество тумана по сравнению с традиционным распылением. В результате улучшаются условия работы: меньше краски оседает вокруг окрашиваемого изделия.
При этом HVLP предъявляет требования к источнику сжатого воздуха: компрессор должен обеспечивать нужный объём воздуха. Если его производительности недостаточно, распыление может стать нестабильным, а качество покрытия - ухудшиться.
Турбинная HVLP
Турбинная HVLP работает по тому же принципу: большой объём воздуха при низком давлении. Отличие - в источнике воздуха. Вместо компрессора его подаёт специальная турбина, поэтому система может быть удобна там, где нет подходящей компрессорной установки.
Турбинное оборудование обычно портативно и представляет собой отдельную систему с краскопультом и турбиной. Однако между ними используется воздушный шланг большого диаметра. Он может ограничивать свободу движений и затруднять работу в тесном пространстве. Перед покупкой стоит оценить не только мощность системы, но и длину и гибкость шланга.
RP: высокая скорость и меньшие потери
RP означает Reduced Pressure - «сниженное давление». Технология сочетает большой объём воздуха со средним давлением: обычно около 10–20 PSI на выходе из воздушной головки. Коэффициент переноса материала, как правило, составляет около 60% или выше.
По качеству распыления RP приближается к традиционным краскопультам, сохраняя при этом эффективность, характерную для HVLP. Такой вариант выбирают, когда важны высокая скорость окраски, хорошее качество покрытия и снижение потерь на туманообразование. В сравнении с HVLP RP может обеспечить более интенсивное распыление, но фактический результат зависит от модели краскопульта, материала и настройки оборудования.
Какую технологию выбрать?
Универсального решения нет. Традиционный краскопульт подойдёт, когда приоритетом является качество распыления и допустим более высокий расход материала. HVLP поможет сократить потери краски и количество тумана, если источник воздуха обеспечивает необходимый поток. Турбинная HVLP удобна как автономная система, но может быть менее маневренной из-за крупного шланга. RP станет компромиссом для тех, кому нужны высокая производительность и эффективный перенос материала.
Перед выбором учитывайте вязкость краски, требования к финишному покрытию, доступность воздуха и условия на рабочем месте. Давление и настройки всегда проверяйте по рекомендациям производителя конкретного краскопульта: от них напрямую зависят качество покрытия и расход материала.