


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Порошковая покраска труб
23 августа 2026
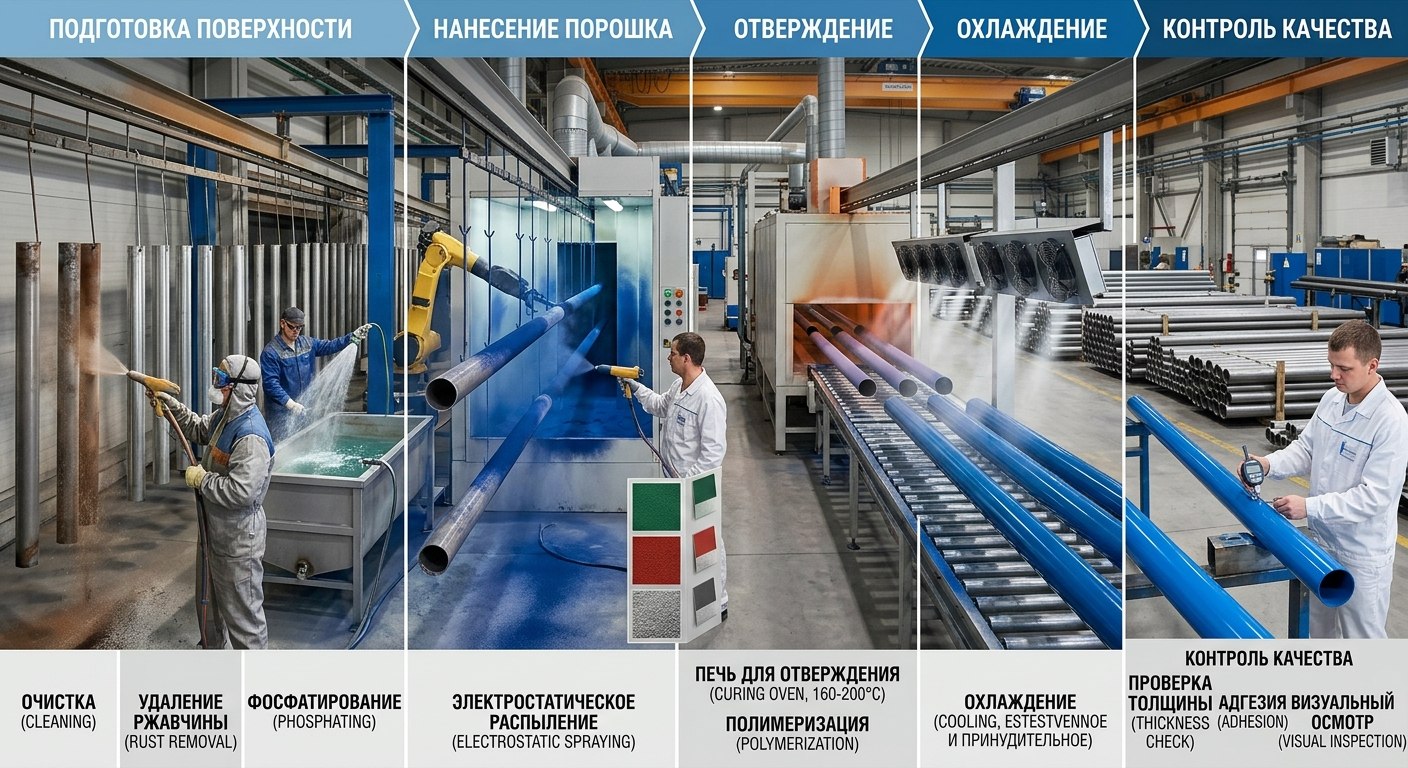
Порошковая покраска труб - это эффективный метод обработки, который обеспечивает защиту от коррозии, механических повреждений и придаёт эстетичный внешний вид. Этот процесс включает несколько ключевых этапов, которые обеспечивают долговечность и качество покрытия. Рассмотрим их подробнее.
1. Подготовка поверхности
Перед началом порошковой покраски трубы необходимо тщательно подготовить её поверхность:
• Очистка: Удаление загрязнений, масел и жиров с помощью моющих средств или специальных очистителей.
• Удаление ржавчины: Если труба металлическая, важно удалить ржавчину с помощью механических методов (например, шлифовка или пескоструйная обработка).
• Фосфатирование: Обработка поверхности специальными химическими растворами для улучшения адгезии порошкового покрытия и защиты от коррозии.
2. Нанесение порошка
После подготовки трубы можно приступать к нанесению порошка:
• Электростатическое распыление: Порошок подаётся через пистолет, который заряжает его электрическим током. Труба заземляется, что позволяет порошку прилипать к её поверхности.
• Выбор порошка: Существует множество видов порошковой краски, включая матовые, глянцевые и текстурированные варианты. Выбор зависит от желаемого внешнего вида и эксплуатационных характеристик.
3. Отверждение
После нанесения порошка труба помещается в печь для отверждения:
• Печь для отверждения: Температура в печи обычно составляет от 160 до 200 градусов Цельсия, а время отверждения может варьироваться в зависимости от типа порошка (обычно от 10 до 30 минут).
• Полимеризация: В процессе отверждения порошок плавится и образует прочное покрытие на поверхности трубы.
4. Охлаждение
После завершения процесса отверждения труба охлаждается:
• Естественное охлаждение: Труба оставляется в помещении для остывания.
• Принудительное охлаждение: В некоторых случаях могут использоваться вентиляторы для ускорения процесса.
5. Контроль качества
После охлаждения проводится проверка качества покрытия:
• Проверка толщины: Измеряется толщина слоя покрытия с помощью специальных инструментов.
• Адгезия: Проверяется прочность сцепления порошкового покрытия с поверхностью трубы.
• Визуальный осмотр: Проверяется отсутствие дефектов, таких как пузырьки или неровности.
Преимущества порошковой покраски труб
• Долговечность: Порошковое покрытие устойчиво к механическим повреждениям, коррозии и ультрафиолетовому излучению.
• Экологичность: Порошковые краски не содержат растворителей и имеют низкий уровень выбросов летучих органических соединений (ЛОС).
• Разнообразие цветов и текстур: Широкий выбор оттенков и текстур позволяет выбрать идеальный вариант для различных применений.
• Устойчивость к химическим воздействиям: Порошковое покрытие может быть выбрано таким образом, чтобы оно выдерживало воздействие различных химических веществ.
Заключение
Порошковая покраска труб - это современный и эффективный метод, который обеспечивает защиту и эстетический вид изделий. Правильная подготовка и выполнение всех этапов процесса гарантируют высокое качество конечного продукта, что особенно важно для труб, используемых в различных отраслях, включая строительство, транспортировку жидкостей и газов, а также в производстве оборудования.
1. Подготовка поверхности
Перед началом порошковой покраски трубы необходимо тщательно подготовить её поверхность:
• Очистка: Удаление загрязнений, масел и жиров с помощью моющих средств или специальных очистителей.
• Удаление ржавчины: Если труба металлическая, важно удалить ржавчину с помощью механических методов (например, шлифовка или пескоструйная обработка).
• Фосфатирование: Обработка поверхности специальными химическими растворами для улучшения адгезии порошкового покрытия и защиты от коррозии.
2. Нанесение порошка
После подготовки трубы можно приступать к нанесению порошка:
• Электростатическое распыление: Порошок подаётся через пистолет, который заряжает его электрическим током. Труба заземляется, что позволяет порошку прилипать к её поверхности.
• Выбор порошка: Существует множество видов порошковой краски, включая матовые, глянцевые и текстурированные варианты. Выбор зависит от желаемого внешнего вида и эксплуатационных характеристик.
3. Отверждение
После нанесения порошка труба помещается в печь для отверждения:
• Печь для отверждения: Температура в печи обычно составляет от 160 до 200 градусов Цельсия, а время отверждения может варьироваться в зависимости от типа порошка (обычно от 10 до 30 минут).
• Полимеризация: В процессе отверждения порошок плавится и образует прочное покрытие на поверхности трубы.
4. Охлаждение
После завершения процесса отверждения труба охлаждается:
• Естественное охлаждение: Труба оставляется в помещении для остывания.
• Принудительное охлаждение: В некоторых случаях могут использоваться вентиляторы для ускорения процесса.
5. Контроль качества
После охлаждения проводится проверка качества покрытия:
• Проверка толщины: Измеряется толщина слоя покрытия с помощью специальных инструментов.
• Адгезия: Проверяется прочность сцепления порошкового покрытия с поверхностью трубы.
• Визуальный осмотр: Проверяется отсутствие дефектов, таких как пузырьки или неровности.
Преимущества порошковой покраски труб
• Долговечность: Порошковое покрытие устойчиво к механическим повреждениям, коррозии и ультрафиолетовому излучению.
• Экологичность: Порошковые краски не содержат растворителей и имеют низкий уровень выбросов летучих органических соединений (ЛОС).
• Разнообразие цветов и текстур: Широкий выбор оттенков и текстур позволяет выбрать идеальный вариант для различных применений.
• Устойчивость к химическим воздействиям: Порошковое покрытие может быть выбрано таким образом, чтобы оно выдерживало воздействие различных химических веществ.
Заключение
Порошковая покраска труб - это современный и эффективный метод, который обеспечивает защиту и эстетический вид изделий. Правильная подготовка и выполнение всех этапов процесса гарантируют высокое качество конечного продукта, что особенно важно для труб, используемых в различных отраслях, включая строительство, транспортировку жидкостей и газов, а также в производстве оборудования.
Связанные товары
-
 Быстрый просмотрЕсть в наличииПо запросу
