


Новости
Все новости
21 марта 2026
Распродажа окрасочного оборудования HYVST
16 апреля 2024
Выставка Canton Fair 2024 весення часть


Пескоструйная очистка металла: принцип работы и основные этапы
12 ноября 2026
Узнайте, как абразивоструйная очистка удаляет с металла ржавчину, окалину и старую краску. В статье - устройство оборудования, выбор абразива и режима, этапы обработки, требования безопасности, преимущества метода и типичные ошибки.
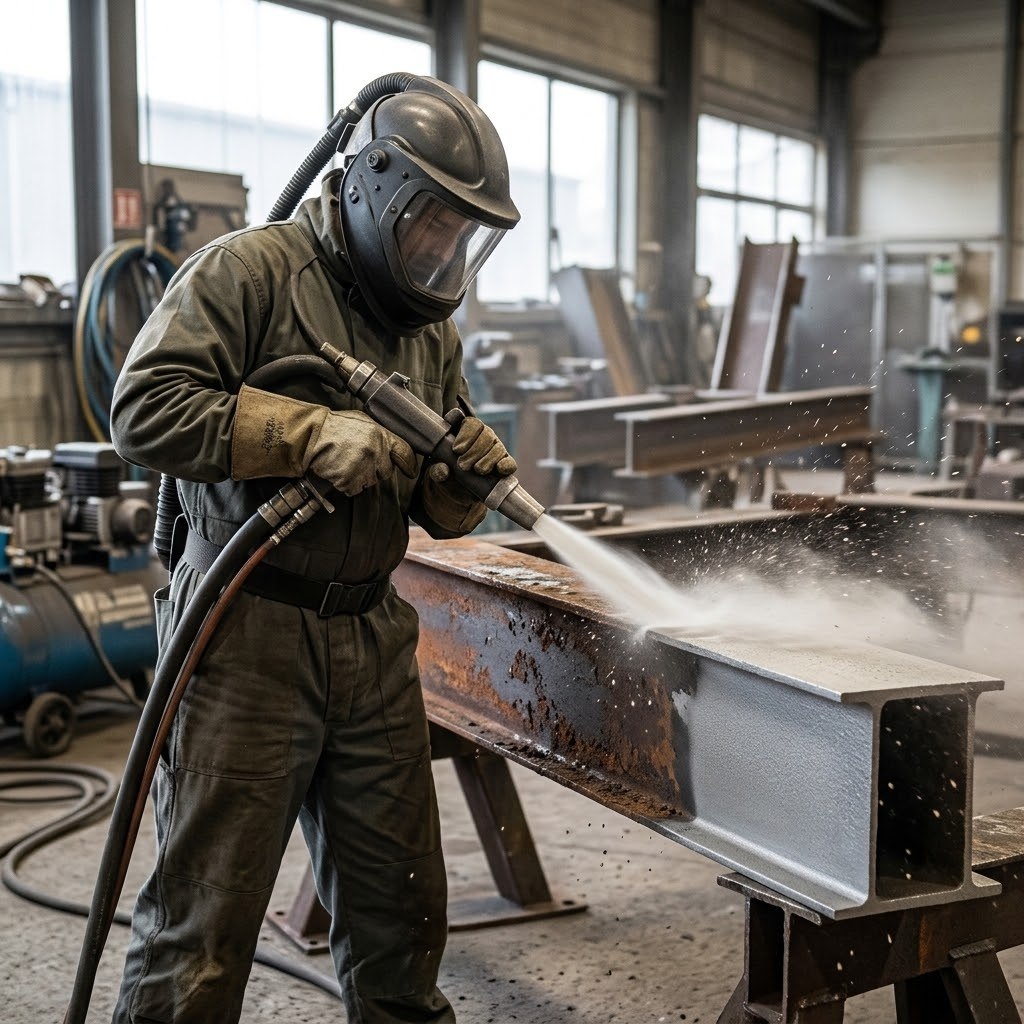
Пескоструйная очистка металла: принцип работы и основные этапы
Пескоструйная очистка помогает удалить с металлических поверхностей ржавчину, окалину, старую краску и другие прочно закреплённые загрязнения. Её применяют при ремонте автомобилей, подготовке металлоконструкций к окраске, обслуживании оборудования и восстановлении отдельных деталей.
В быту пескоструйной часто называют любую обработку металла струёй абразива. Точнее, это абразивоструйная очистка: в ней могут использоваться разные материалы, а не только песок. Выбор абразива и режима работы определяет, насколько быстро очистится поверхность и какой она получится после обработки.
Принцип работы
Абразивоструйное оборудование направляет на металл поток частиц под давлением. Ударяясь о поверхность, частицы разрушают и отделяют слои ржавчины, краски, окалины и загрязнений. Одновременно они могут придавать металлу определённую шероховатость - профиль, за который хорошо сцепляется грунтовка или другое защитное покрытие.
Частицы разгоняются сжатым воздухом или, в некоторых установках, механическим способом — вращающимся колесом. Оператор направляет сопло на поверхность и перемещает его с равномерной скоростью. Результат зависит не только от материала абразива, но и от давления, расстояния до детали, угла струи и времени обработки.
Основные части оборудования
В типичную установку для очистки сжатым воздухом входят:
• Компрессор - подаёт воздух под необходимым давлением и с достаточным расходом.
• Ресивер и система подготовки воздуха - помогают стабилизировать подачу и отделять влагу и масло. Попадание воды или масла может испортить обработку и загрязнить металл.
• Абразивоструйный аппарат - ёмкость, из которой абразив дозированно поступает в воздушный поток.
• Шланги и сопло - доставляют смесь к детали и формируют струю.
• Вытяжка или система сбора пыли - удаляет пыль и частицы из рабочей зоны, особенно при работе в закрытой камере.
Конкретная конструкция оборудования зависит от способа подачи абразива и объёма работ. Для небольших деталей могут использоваться закрытые камеры, а крупные конструкции обрабатывают на оборудованной площадке или в специально подготовленном помещении.
Какие абразивы применяют
Абразив выбирают с учётом материала детали, вида загрязнений и требуемого результата. Важны твёрдость и форма частиц, их размер, возможность повторного использования и количество пыли.
Распространённые варианты:
• Корунд - твёрдый абразив для интенсивной очистки и создания выраженного профиля поверхности.
• Гранатовый абразив - применяется для очистки и подготовки к окраске; свойства зависят от фракции и конкретного материала.
• Стальная или чугунная дробь и крошка - используются в специализированных установках. Дробь чаще даёт более умеренное воздействие, а остроугольная крошка - более интенсивно снимает загрязнения.
• Стеклянные шарики - подходят для более деликатной обработки и получения относительно гладкой поверхности, но не всегда эффективны против толстых и прочно держащихся слоёв.
• Другие минеральные и синтетические материалы - применяются для конкретных задач, если их состав и свойства подходят для оборудования и детали.
Обычный кварцевый песок опасен тем, что при разрушении образует мелкую пыль с кристаллическим кремнезёмом. Её вдыхание может привести к тяжёлым заболеваниям лёгких. Поэтому нельзя считать строительный песок безопасным абразивом: материал выбирают с учётом рисков для здоровья и действующих требований, а в работе используют эффективное пылеудаление и подходящую защиту дыхания.
Основные этапы очистки
1. Подготовка детали и рабочего места
Сначала осматривают изделие и определяют, что именно нужно удалить. Проверяют, нет ли тонких стенок, трещин, резьбовых отверстий, уплотнений и других элементов, которые нельзя подвергать струйной обработке. Чувствительные участки закрывают защитными заглушками или экранами. Масло и жир по возможности удаляют заранее: абразивоструйная обработка не заменяет обезжиривание.
Рабочую зону освобождают от посторонних предметов, организуют сбор абразива и пыли, проверяют шланги и соединения оборудования. Если работы ведутся в помещении, необходима вентиляция и система пылеудаления.
2. Выбор абразива и режима
Подбирают материал и размер частиц, а затем устанавливают рабочий режим, подходящий для поверхности и загрязнения. При чрезмерном давлении или слишком агрессивном абразиве можно повредить тонкий металл, скруглить кромки или изменить геометрию детали. Недостаточное воздействие, наоборот, оставит загрязнения и приведёт к неравномерному результату.
Перед обработкой всей детали разумно проверить настройки на небольшом участке или образце из похожего материала.
3. Обработка поверхности
Оператор ведёт сопло равномерно, не задерживая струю надолго на одном месте. Обычно важно соблюдать стабильное расстояние и угол, а соседние проходы выполнять с небольшим перекрытием - так меньше риск пропусков. Особое внимание уделяют углам, сварным швам и труднодоступным участкам.
При обработке выделяются пыль и мелкие частицы, поэтому важно не направлять струю на людей, оборудование и незащищённые поверхности.
4. Удаление остатков и контроль
После очистки с поверхности и из полостей удаляют оставшийся абразив и пыль - подходящим промышленным пылесосом, чистым сухим воздухом или другим предусмотренным технологией способом. Затем проверяют, полностью ли удалены загрязнения, равномерна ли поверхность и соответствует ли её шероховатость дальнейшей задаче.
Если металл готовят к окраске, важно не оставлять его надолго без защиты: влага и загрязнения могут вызвать повторное ржавление. Перед нанесением покрытия следуют требованиям выбранной системы грунтования и окраски.
Безопасность и средства защиты
Абразивоструйная обработка создаёт пыль, шум и поток частиц, способный травмировать кожу и глаза. Работы проводят только после проверки оборудования и в зоне, где посторонние не подвергаются воздействию струи и пыли.
Оператору нужны защитный костюм, прочные перчатки, закрытая обувь и защита слуха. Для работы с абразивоструйным аппаратом применяют специальный шлем с подачей чистого воздуха; обычная маска не является равноценной заменой такой системе. Тип защиты дыхания выбирают с учётом абразива, условий работ и действующих требований. В закрытых помещениях особенно важны вентиляция и контроль пыли.
Нельзя использовать повреждённые шланги и соединения, направлять сопло на людей или очищать одежду струёй абразива. Перед обслуживанием оборудование отключают и сбрасывают давление в соответствии с инструкцией производителя.
Преимущества, ограничения и частые ошибки
Метод позволяет быстро очищать большие площади и сложные детали, включая сварные швы и труднодоступные места. Он также помогает подготовить поверхность к нанесению защитного покрытия. При этом обработка может повредить тонкие или мягкие материалы, изменить размеры и форму отдельных участков, а открытый способ сопровождается распространением пыли и расходом абразива. Поэтому для деликатных изделий, деталей с точными допусками и работ в неподготовленном помещении нужно выбирать другой способ или специальную технологию.
Частые ошибки - подбирать абразив только по цене, работать без пробного участка, завышать давление, не защищать отверстия и резьбу, пропускать обезжиривание и пренебрегать уборкой пыли. Нельзя также считать, что любой песок подходит для очистки: безопасность абразива должна быть подтверждена, а условия работы - соответствовать требованиям.
Качество пескоструйной, точнее абразивоструйной, очистки зависит от подходящего абразива, исправного оборудования, правильно выбранного режима и аккуратной техники оператора. Безопасность же обеспечивают подготовленное рабочее место, пылеудаление, обучение и полноценные средства защиты.
Пескоструйная очистка помогает удалить с металлических поверхностей ржавчину, окалину, старую краску и другие прочно закреплённые загрязнения. Её применяют при ремонте автомобилей, подготовке металлоконструкций к окраске, обслуживании оборудования и восстановлении отдельных деталей.
В быту пескоструйной часто называют любую обработку металла струёй абразива. Точнее, это абразивоструйная очистка: в ней могут использоваться разные материалы, а не только песок. Выбор абразива и режима работы определяет, насколько быстро очистится поверхность и какой она получится после обработки.
Принцип работы
Абразивоструйное оборудование направляет на металл поток частиц под давлением. Ударяясь о поверхность, частицы разрушают и отделяют слои ржавчины, краски, окалины и загрязнений. Одновременно они могут придавать металлу определённую шероховатость - профиль, за который хорошо сцепляется грунтовка или другое защитное покрытие.
Частицы разгоняются сжатым воздухом или, в некоторых установках, механическим способом — вращающимся колесом. Оператор направляет сопло на поверхность и перемещает его с равномерной скоростью. Результат зависит не только от материала абразива, но и от давления, расстояния до детали, угла струи и времени обработки.
Основные части оборудования
В типичную установку для очистки сжатым воздухом входят:
• Компрессор - подаёт воздух под необходимым давлением и с достаточным расходом.
• Ресивер и система подготовки воздуха - помогают стабилизировать подачу и отделять влагу и масло. Попадание воды или масла может испортить обработку и загрязнить металл.
• Абразивоструйный аппарат - ёмкость, из которой абразив дозированно поступает в воздушный поток.
• Шланги и сопло - доставляют смесь к детали и формируют струю.
• Вытяжка или система сбора пыли - удаляет пыль и частицы из рабочей зоны, особенно при работе в закрытой камере.
Конкретная конструкция оборудования зависит от способа подачи абразива и объёма работ. Для небольших деталей могут использоваться закрытые камеры, а крупные конструкции обрабатывают на оборудованной площадке или в специально подготовленном помещении.
Какие абразивы применяют
Абразив выбирают с учётом материала детали, вида загрязнений и требуемого результата. Важны твёрдость и форма частиц, их размер, возможность повторного использования и количество пыли.
Распространённые варианты:
• Корунд - твёрдый абразив для интенсивной очистки и создания выраженного профиля поверхности.
• Гранатовый абразив - применяется для очистки и подготовки к окраске; свойства зависят от фракции и конкретного материала.
• Стальная или чугунная дробь и крошка - используются в специализированных установках. Дробь чаще даёт более умеренное воздействие, а остроугольная крошка - более интенсивно снимает загрязнения.
• Стеклянные шарики - подходят для более деликатной обработки и получения относительно гладкой поверхности, но не всегда эффективны против толстых и прочно держащихся слоёв.
• Другие минеральные и синтетические материалы - применяются для конкретных задач, если их состав и свойства подходят для оборудования и детали.
Обычный кварцевый песок опасен тем, что при разрушении образует мелкую пыль с кристаллическим кремнезёмом. Её вдыхание может привести к тяжёлым заболеваниям лёгких. Поэтому нельзя считать строительный песок безопасным абразивом: материал выбирают с учётом рисков для здоровья и действующих требований, а в работе используют эффективное пылеудаление и подходящую защиту дыхания.
Основные этапы очистки
1. Подготовка детали и рабочего места
Сначала осматривают изделие и определяют, что именно нужно удалить. Проверяют, нет ли тонких стенок, трещин, резьбовых отверстий, уплотнений и других элементов, которые нельзя подвергать струйной обработке. Чувствительные участки закрывают защитными заглушками или экранами. Масло и жир по возможности удаляют заранее: абразивоструйная обработка не заменяет обезжиривание.
Рабочую зону освобождают от посторонних предметов, организуют сбор абразива и пыли, проверяют шланги и соединения оборудования. Если работы ведутся в помещении, необходима вентиляция и система пылеудаления.
2. Выбор абразива и режима
Подбирают материал и размер частиц, а затем устанавливают рабочий режим, подходящий для поверхности и загрязнения. При чрезмерном давлении или слишком агрессивном абразиве можно повредить тонкий металл, скруглить кромки или изменить геометрию детали. Недостаточное воздействие, наоборот, оставит загрязнения и приведёт к неравномерному результату.
Перед обработкой всей детали разумно проверить настройки на небольшом участке или образце из похожего материала.
3. Обработка поверхности
Оператор ведёт сопло равномерно, не задерживая струю надолго на одном месте. Обычно важно соблюдать стабильное расстояние и угол, а соседние проходы выполнять с небольшим перекрытием - так меньше риск пропусков. Особое внимание уделяют углам, сварным швам и труднодоступным участкам.
При обработке выделяются пыль и мелкие частицы, поэтому важно не направлять струю на людей, оборудование и незащищённые поверхности.
4. Удаление остатков и контроль
После очистки с поверхности и из полостей удаляют оставшийся абразив и пыль - подходящим промышленным пылесосом, чистым сухим воздухом или другим предусмотренным технологией способом. Затем проверяют, полностью ли удалены загрязнения, равномерна ли поверхность и соответствует ли её шероховатость дальнейшей задаче.
Если металл готовят к окраске, важно не оставлять его надолго без защиты: влага и загрязнения могут вызвать повторное ржавление. Перед нанесением покрытия следуют требованиям выбранной системы грунтования и окраски.
Безопасность и средства защиты
Абразивоструйная обработка создаёт пыль, шум и поток частиц, способный травмировать кожу и глаза. Работы проводят только после проверки оборудования и в зоне, где посторонние не подвергаются воздействию струи и пыли.
Оператору нужны защитный костюм, прочные перчатки, закрытая обувь и защита слуха. Для работы с абразивоструйным аппаратом применяют специальный шлем с подачей чистого воздуха; обычная маска не является равноценной заменой такой системе. Тип защиты дыхания выбирают с учётом абразива, условий работ и действующих требований. В закрытых помещениях особенно важны вентиляция и контроль пыли.
Нельзя использовать повреждённые шланги и соединения, направлять сопло на людей или очищать одежду струёй абразива. Перед обслуживанием оборудование отключают и сбрасывают давление в соответствии с инструкцией производителя.
Преимущества, ограничения и частые ошибки
Метод позволяет быстро очищать большие площади и сложные детали, включая сварные швы и труднодоступные места. Он также помогает подготовить поверхность к нанесению защитного покрытия. При этом обработка может повредить тонкие или мягкие материалы, изменить размеры и форму отдельных участков, а открытый способ сопровождается распространением пыли и расходом абразива. Поэтому для деликатных изделий, деталей с точными допусками и работ в неподготовленном помещении нужно выбирать другой способ или специальную технологию.
Частые ошибки - подбирать абразив только по цене, работать без пробного участка, завышать давление, не защищать отверстия и резьбу, пропускать обезжиривание и пренебрегать уборкой пыли. Нельзя также считать, что любой песок подходит для очистки: безопасность абразива должна быть подтверждена, а условия работы - соответствовать требованиям.
Качество пескоструйной, точнее абразивоструйной, очистки зависит от подходящего абразива, исправного оборудования, правильно выбранного режима и аккуратной техники оператора. Безопасность же обеспечивают подготовленное рабочее место, пылеудаление, обучение и полноценные средства защиты.